Galeria
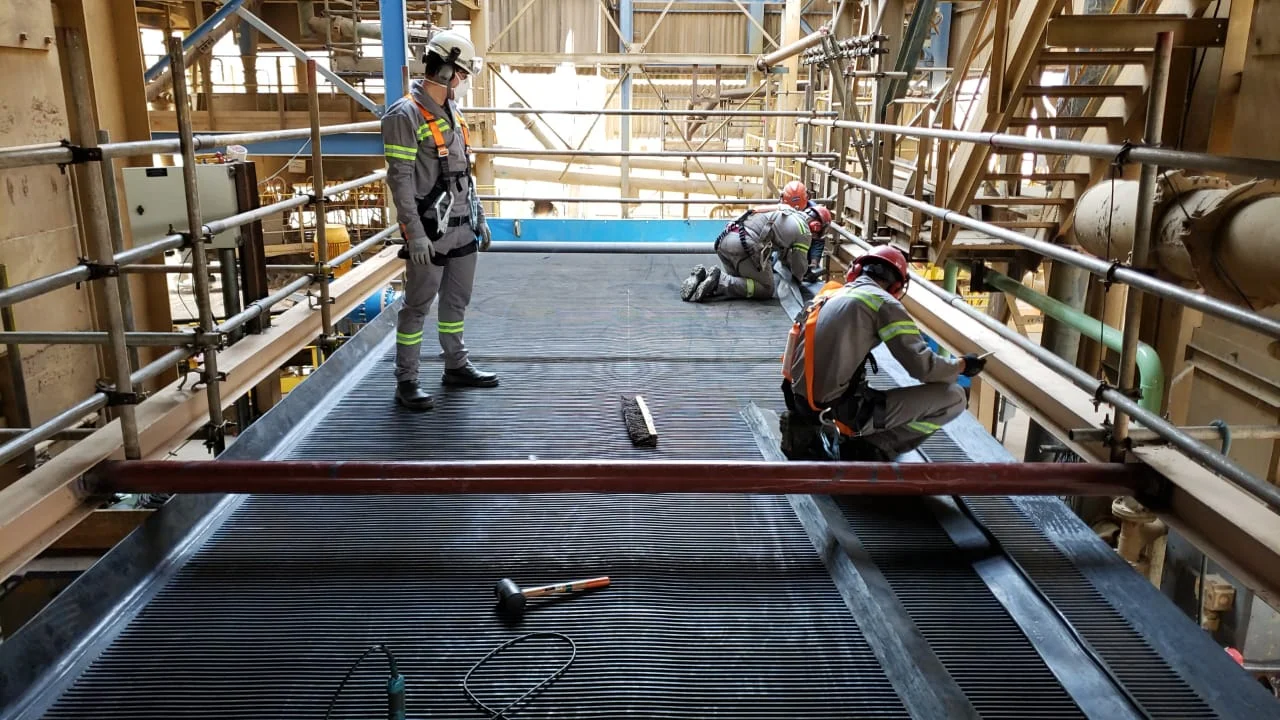
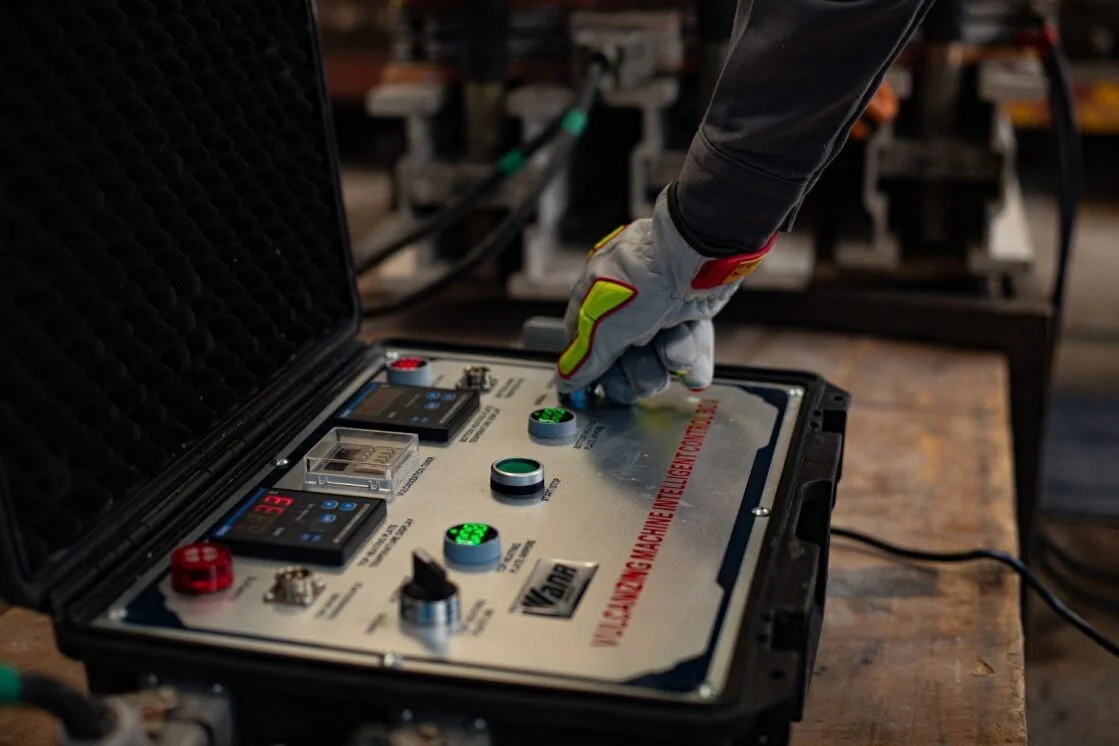
Clique nas imagens para ampliar
Monitoramento de equipamentos industriais: como aumentar confiabilidade, segurança e disponibilidade
O que é monitoramento de equipamentos industriais e por que ele importa
Definição rápida: monitoramento de equipamentos industriais é o acompanhamento sistemático das condições operacionais de ativos industriais para identificar anomalias, desgastes e possíveis falhas antes que elas evoluam para uma parada, um risco de segurança ou uma perda de produtividade.
O monitoramento de equipamentos industriais importa porque transforma a manutenção em uma atividade mais preventiva, técnica e orientada à continuidade operacional.
Em vez de esperar que um ativo apresente falha funcional, a equipe acompanha sinais do equipamento durante a operação, interpreta mudanças de desempenho e direciona ações antes que o problema se torne crítico.
Na prática, esse conceito se aplica a diversos ativos industriais, mas ganha relevância especial em transportadores de correia.
Em plantas de mineração, siderurgia, cimenteiras, portos, indústrias químicas e operações de papel e celulose, o transportador costuma fazer parte do fluxo produtivo contínuo.
Quando ele para de forma inesperada, não é apenas um componente que falha: a disponibilidade do sistema, a confiabilidade da operação e a segurança operacional podem ser afetadas.
Para entender melhor, vale separar três abordagens que muitas vezes são confundidas:
- Inspeção pontual: é uma verificação realizada em momentos específicos. Ajuda a identificar sinais visíveis de desgaste, desalinhamento, irregularidades ou condições inadequadas, mas não acompanha continuamente o comportamento do ativo ao longo da operação.
- Monitoramento contínuo: acompanha as condições operacionais de forma constante ou recorrente, permitindo perceber anomalias operacionais, variações de desempenho e sinais de falha progressiva com mais antecedência. O objetivo não é apenas observar, mas apoiar decisões técnicas de manutenção preventiva e corretiva.
- Manutenção reativa: acontece depois que a falha já se manifestou. Em muitos casos, é necessária para restabelecer a operação, mas tende a gerar maior exposição a paradas não programadas, perdas operacionais e decisões tomadas sob urgência.
O ponto central é que monitorar não significa apenas olhar para o equipamento.
Significa criar uma leitura técnica sobre o estado do ativo: como ele está operando, quais sintomas merecem atenção, quais riscos podem comprometer a disponibilidade e quando uma intervenção deve ser priorizada.
No caso dos transportadores industriais, esse cuidado é ainda mais importante porque pequenos sinais podem indicar riscos maiores.
Alterações no comportamento da correia, indícios de desgaste, irregularidades durante a operação ou perda de desempenho podem evoluir para falhas que impactam a continuidade da planta.
Por isso, o monitoramento funciona como uma camada de proteção entre a operação normal e a parada inesperada.
A ANR Serviços e Comércio de Borrachas atua nesse contexto com foco em manutenção de transportadores industriais, monitoramento operacional e consultoria técnica.
Sua proposta está ligada à identificação antecipada de anomalias, ao apoio técnico para decisões de manutenção e à busca por maior confiabilidade dos sistemas de transporte por correia, sempre considerando as necessidades específicas da operação industrial.
Como o monitoramento contínuo funciona na prática
O monitoramento contínuo funciona como uma rotina técnica de acompanhamento da condição operacional dos transportadores de correia enquanto eles estão em operação.
A lógica não é apenas observar o equipamento, mas transformar sinais de desempenho, irregularidades e possíveis falhas em decisões de manutenção preventiva ou corretiva antes que o problema avance para uma parada não programada.
Fluxo prático do monitoramento contínuo
-
Observar a operação
A primeira etapa é acompanhar o comportamento do transportador durante o funcionamento.Nessa observação, a equipe técnica verifica se há alterações perceptíveis na condição operacional, no desempenho do sistema de transporte, na estabilidade do conjunto e em sinais que possam indicar desgaste, desalinhamento, sobrecarga ou outro tipo de irregularidade.
-
Registrar ocorrências
Quando uma anomalia operacional é identificada, ela precisa ser registrada de forma organizada.Esse registro ajuda a diferenciar eventos isolados de sintomas recorrentes, além de criar um histórico útil para análise técnica.
Sem documentação, a manutenção tende a depender apenas da memória da equipe ou de ações emergenciais.
-
Interpretar os sinais
Monitorar não significa reagir a qualquer variação de forma automática.A etapa de interpretação busca entender a gravidade do sinal observado, sua relação com o desempenho do transportador e o risco de evolução para uma falha.
É nesse ponto que o conhecimento técnico faz diferença, porque nem toda irregularidade tem o mesmo impacto sobre segurança, disponibilidade e continuidade operacional.
-
Priorizar riscos
Depois da interpretação, as ocorrências devem ser classificadas conforme criticidade.Um sintoma que ameaça a segurança operacional ou a disponibilidade de um transportador essencial ao fluxo produtivo tende a exigir resposta mais rápida do que uma condição de menor impacto.
Essa triagem evita desperdício de esforço e direciona a manutenção para o que realmente pode comprometer a operação.
-
Acionar a manutenção adequada
Com a prioridade definida, a equipe pode recomendar ou executar ações de manutenção preventiva, quando há oportunidade de intervir antes da falha, ou manutenção corretiva, quando a irregularidade já exige correção técnica.O ponto central é que a decisão deixa de ser puramente reativa e passa a ser orientada por acompanhamento operacional.
Arquitetura de uma rotina operacional bem estruturada
Uma rotina de monitoramento contínuo de transportadores costuma seguir uma sequência simples, mas disciplinada:
- Acompanhamento durante a operação: observação do comportamento do transportador em condições reais de trabalho.
- Avaliação do desempenho: identificação de mudanças no funcionamento, na regularidade do transporte e na resposta do equipamento.
- Triagem de irregularidades: separação entre sinais de baixa criticidade e ocorrências que podem indicar falha progressiva.
- Tomada de decisão técnica: definição do melhor encaminhamento para inspeção, ajuste, manutenção preventiva ou manutenção corretiva.
- Retroalimentação do processo: uso do histórico de ocorrências para melhorar a rotina de acompanhamento e reduzir repetição de falhas.
Essa arquitetura mostra por que o monitoramento contínuo não deve ser tratado como simples coleta de dados.
O valor está na capacidade de conectar observações de campo, condição operacional e decisão técnica.
Em outras palavras, o monitoramento só gera resultado quando os sinais identificados são convertidos em ações de manutenção coerentes com a criticidade do ativo.
No caso dos transportadores de correia, essa lógica é especialmente relevante porque esses equipamentos costumam participar diretamente do fluxo produtivo.
Uma irregularidade aparentemente pequena pode evoluir para perda de desempenho, risco à segurança operacional ou interrupção de etapas importantes da planta.
Por isso, acompanhar o equipamento em funcionamento permite perceber desvios antes que eles se tornem falhas críticas.
A ANR atua nesse contexto com monitoramento operacional de transportadores de correia, apoiado por equipe qualificada e foco em Orientação técnica a ocorrências.
A proposta é acompanhar constantemente as condições dos transportadores, identificar anomalias, desgastes e possíveis falhas, e orientar ações preventivas ou corretivas conforme a necessidade da operação, sem depender de promessas genéricas ou diagnósticos sem avaliação técnica.
Principais sinais de alerta em transportadores de correia
Em transportadores de correia, pequenos desvios operacionais podem indicar desgaste, desalinhamento ou falhas progressivas.
O objetivo de observar esses sinais não é fechar um diagnóstico sem inspeção técnica, mas reconhecer quando a operação precisa de atenção especializada para evitar riscos à segurança operacional, perda de desempenho e paradas não programadas.
Principais sinais que exigem atenção técnica:
- Desgaste visível na correia: cortes, trincas, bordas danificadas, emendas comprometidas ou perda irregular de material podem indicar atrito excessivo, contato indevido com componentes ou condições inadequadas de operação.
- Desalinhamento da correia: quando a correia trabalha fora do centro, há risco de desgaste lateral, derramamento de material, esforço anormal sobre a estrutura e evolução para falhas mais graves.
- Ruídos incomuns durante a operação: rangidos, batidas, atritos metálicos ou sons fora do padrão operacional podem estar associados a irregularidades em roletes, tambores, raspadores, guias ou pontos de contato.
- Vibração acima do comportamento normal: vibrações persistentes podem sinalizar desequilíbrio, folgas, componentes desgastados ou condição operacional instável, exigindo verificação antes que o problema avance.
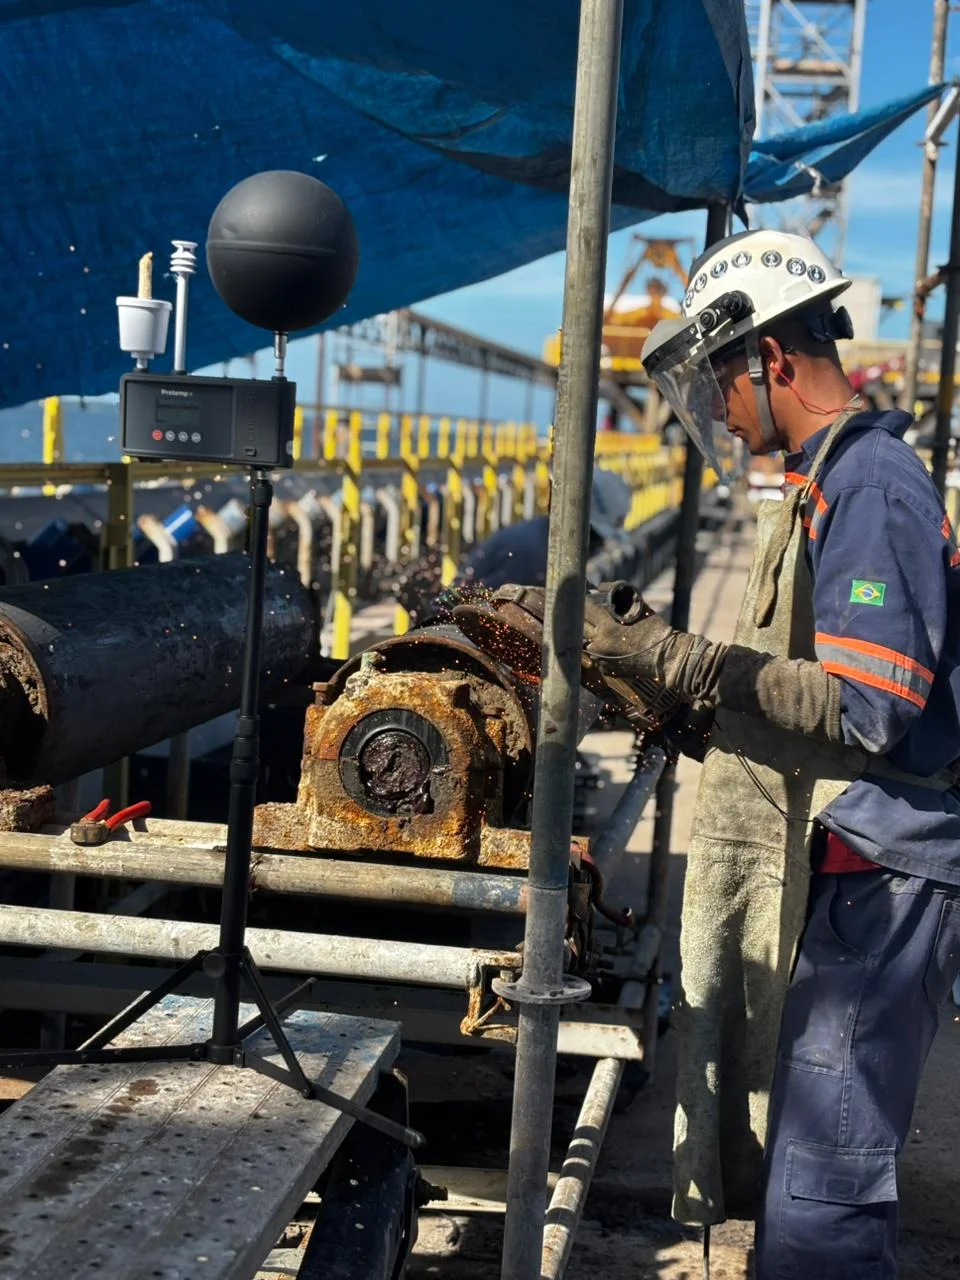
- Aquecimento perceptível em pontos do sistema: aumento de temperatura em componentes, regiões de atrito ou áreas próximas a conjuntos mecânicos pode indicar sobrecarga, falta de ajuste ou esforço anormal.
- Sobrecarga ou variação no fluxo de material: excesso de carga, alimentação irregular ou acúmulo de material podem comprometer o desempenho do transportador e elevar o risco de parada.
- Derramamento recorrente de material: além de impactar limpeza e produtividade, o derramamento pode indicar desalinhamento, vedação inadequada, falha de contenção ou condição operacional fora do esperado.
- Alteração na velocidade, no rendimento ou na estabilidade do transporte: perda de desempenho, travamentos intermitentes ou operação instável devem ser tratados como sintomas de possível falha progressiva.
- Acúmulo de material em pontos críticos: material retido próximo a tambores, roletes, raspadores ou regiões de retorno pode aumentar atrito, provocar desgaste e afetar a confiabilidade do sistema.
- Necessidade frequente de intervenções corretivas: quando o transportador passa a exigir correções repetidas, o problema pode não estar apenas no componente isolado, mas na condição operacional do conjunto.
Quando acionar uma avaliação especializada?
Acione uma avaliação técnica quando um sinal de alerta se repete, piora com o tempo, afeta a segurança da equipe, reduz a produtividade, provoca paradas recorrentes ou indica risco de falha em componentes essenciais do transportador de correia.
A leitura correta desses sinais depende do contexto da planta, da criticidade do transportador, do histórico de ocorrências e das condições reais de operação.
Por isso, ruído, vibração, aquecimento, desalinhamento ou desgaste não devem ser tratados como diagnósticos definitivos sem análise especializada.
Eles funcionam como indicadores de atenção: mostram que algo saiu do comportamento esperado e que a manutenção precisa investigar a causa.
Na prática, o ganho está em transformar sintomas visíveis em decisões de manutenção.
Um desalinhamento ignorado pode acelerar o desgaste da correia; uma vibração recorrente pode evoluir para falha mecânica; um aquecimento anormal pode indicar esforço excessivo; e uma sobrecarga constante pode reduzir a confiabilidade do sistema.
Quanto antes esses sinais são observados, registrados e avaliados, maior a chance de planejar uma intervenção antes que ocorra uma parada não programada.
A ANR atua com manutenção preventiva e corretiva de transportadores industriais, monitoramento operacional e consultoria técnica, o que contribui para uma avaliação mais criteriosa desses indícios em sistemas de transporte por correia.
A proposta não é substituir a inspeção técnica por uma lista de sintomas, mas ajudar a operação a reconhecer quando há risco suficiente para priorizar uma análise especializada e proteger a continuidade operacional.
Benefícios do monitoramento 24 horas para a operação industrial
O monitoramento 24 horas de transportadores contribui para aumentar a confiabilidade, a disponibilidade e a segurança operacional porque acompanha as condições de operação de forma contínua, permitindo identificar anomalias, desgastes e possíveis falhas antes que evoluam para ocorrências críticas.
Dentro de uma estratégia de monitoramento de equipamentos industriais, essa prática transforma sinais operacionais em decisões mais seguras de manutenção planejada.
Principais benefícios do monitoramento 24 horas para a operação industrial:
- Redução de paradas inesperadas: ao observar irregularidades durante a operação, a equipe de manutenção ganha mais contexto para agir antes que uma falha interrompa o fluxo produtivo.
- Identificação precoce de falhas: sintomas como alterações de desempenho, desgaste progressivo ou comportamento fora do padrão podem indicar necessidade de avaliação técnica antes da falha funcional.
- Maior disponibilidade dos equipamentos: quando o transportador é acompanhado de forma constante, as decisões de manutenção tendem a ser mais organizadas, favorecendo a continuidade operacional.
- Melhoria da segurança operacional: anomalias em transportadores de correia podem afetar pessoas, ativos industriais e processos; o monitoramento ajuda a reduzir a exposição a riscos operacionais.
- Menor dependência de manutenção corretiva: ao apoiar ações preventivas e corretivas no momento adequado, o monitoramento reduz a necessidade de intervenções emergenciais como principal resposta da operação.
- Redução de perdas operacionais: menos interrupções imprevistas significam maior previsibilidade para a produção, para a equipe de manutenção e para o planejamento da planta.
- Decisões técnicas mais consistentes: o acompanhamento contínuo permite priorizar ocorrências conforme criticidade, impacto no processo e risco para a continuidade da operação.
Na prática, o maior ganho não está apenas em observar o transportador funcionando, mas em usar essa observação para decidir melhor.
Um ruído incomum, uma queda de desempenho, um desgaste visível ou uma irregularidade recorrente não devem ser tratados isoladamente; esses sinais precisam ser interpretados dentro do contexto do ativo, da carga transportada, da criticidade do equipamento e do impacto de uma eventual parada.
É por isso que o monitoramento contínuo se conecta diretamente à manutenção planejada.
Em vez de depender apenas de respostas reativas, a operação passa a ter mais condições de organizar prioridades, direcionar equipes, programar intervenções e avaliar quando uma ocorrência exige ação imediata ou acompanhamento técnico mais detalhado.
No caso dos transportadores de correia, esse benefício é especialmente relevante porque esses ativos costumam estar ligados ao fluxo principal de materiais em plantas industriais.
Quando um transportador crítico para, a consequência pode atingir produtividade, segurança, logística interna e continuidade operacional.
Por isso, acompanhar a condição operacional desses sistemas é uma forma de proteger o processo como um todo.
A ANR atua com monitoramento operacional, manutenção preventiva, manutenção corretiva e consultoria técnica voltadas a transportadores industriais, com foco em soluções personalizadas para aumentar a confiabilidade dos equipamentos e reduzir paradas não programadas.
Esse posicionamento é importante porque o monitoramento 24 horas exige não apenas acompanhamento constante, mas também capacidade técnica para interpretar ocorrências e orientar ações adequadas às necessidades reais da operação.
Antes de implantar ou revisar uma rotina de monitoramento, avalie a criticidade dos transportadores na planta: quais equipamentos sustentam etapas essenciais do processo, quais paradas geram maior impacto operacional e quais ativos apresentam histórico de ocorrências.
Essa análise ajuda a definir onde o monitoramento contínuo tende a gerar mais valor para segurança, produtividade e disponibilidade.
Monitoramento, manutenção preventiva e manutenção preditiva: diferenças e integração
Monitoramento contínuo, manutenção preventiva, manutenção preditiva e manutenção corretiva não são a mesma coisa.
Eles fazem parte de uma estratégia integrada de manutenção industrial, na qual cada abordagem ajuda a decidir quando observar, quando planejar, quando intervir e quando corrigir uma falha já manifestada.
Em transportadores de correia, essa diferença é especialmente importante porque o ativo costuma estar ligado ao fluxo produtivo da planta.
Uma irregularidade que começa como uma falha potencial, como desgaste progressivo, desalinhamento ou alteração de desempenho, pode evoluir para uma falha funcional, quando o equipamento deixa de cumprir sua função com segurança, confiabilidade ou disponibilidade adequada.
| Abordagem | O que é | Quando costuma ser usada | Como se relaciona com o monitoramento |
|---|---|---|---|
| Manutenção corretiva | Intervenção realizada após a identificação de uma falha ou perda de função do equipamento. | Quando já existe uma falha funcional, parada, risco operacional ou necessidade de correção imediata. | O monitoramento ajuda a reduzir a dependência de ações apenas reativas, pois favorece a identificação antecipada de anomalias. |
| Manutenção preventiva | Conjunto de ações planejadas para reduzir a probabilidade de falhas, com base em inspeção técnica, rotinas de acompanhamento e conhecimento do ativo. | Quando a criticidade do ativo exige planejamento de manutenção antes que o problema se torne crítico. | O monitoramento fortalece a preventiva ao fornecer sinais operacionais que ajudam a priorizar inspeções e intervenções. |
| Manutenção preditiva | Abordagem orientada à avaliação da condição do equipamento para apoiar decisões sobre o melhor momento de intervir. | Quando a operação busca tomar decisões com base em sinais de condição, tendência de falha e criticidade do ativo. | O monitoramento contínuo pode apoiar decisões preditivas ao transformar irregularidades observadas em informação técnica útil. |
| Monitoramento contínuo | Acompanhamento recorrente das condições operacionais do ativo durante a operação. | Em ativos críticos, como transportadores de correia, nos quais disponibilidade, segurança e continuidade operacional são prioridades. | Atua como base de observação para acionar manutenção preventiva, apoiar análises preditivas e orientar respostas corretivas quando necessário. |
A principal diferença está no momento da decisão.
A manutenção corretiva responde ao problema depois que ele aparece de forma mais evidente.
A preventiva organiza ações antes que a falha comprometa a operação.
A preditiva busca interpretar sinais de condição para indicar o melhor momento de intervenção.
Já o monitoramento contínuo acompanha o comportamento do ativo para que a equipe técnica tenha mais clareza sobre o que está mudando na operação.
Na prática, o monitoramento não substitui a manutenção preventiva nem transforma automaticamente uma operação em preditiva.
Seu valor está em alimentar o planejamento de manutenção com informações sobre condição operacional, desempenho, irregularidades e criticidade.
Em vez de tratar cada ocorrência como um evento isolado, a equipe passa a observar padrões, recorrências e riscos que podem orientar uma decisão técnica mais consistente.
Em transportadores industriais, essa integração pode seguir uma lógica simples:
- o monitoramento identifica anomalias operacionais, alterações de desempenho ou sinais de desgaste;
- a inspeção técnica avalia se esses sinais indicam falha potencial, risco de falha funcional ou condição ainda controlável;
- o planejamento de manutenção define se a ação deve ser preventiva, corretiva ou acompanhada por mais observação;
- a criticidade do ativo orienta a prioridade, considerando impacto sobre segurança, produtividade e continuidade operacional;
- o histórico de ocorrências ajuda a melhorar rotinas futuras e reduzir decisões baseadas apenas em urgência.
Esse ponto é essencial: monitorar não é apenas coletar sinais da operação.
O ganho real aparece quando esses sinais são interpretados e conectados a ações de manutenção.
Por isso, o monitoramento de equipamentos industriais deve ser entendido como uma camada de inteligência operacional que apoia a tomada de decisão, especialmente em sistemas de transporte por correia com alta dependência produtiva.
No contexto da ANR, essa integração se conecta diretamente à sua atuação em manutenção de transportadores industriais, manutenção preventiva e corretiva, monitoramento operacional e consultoria técnica.
A proposta não é tratar o monitoramento como uma solução isolada, mas como parte de uma estratégia para aumentar confiabilidade, apoiar a disponibilidade dos equipamentos e reduzir a exposição a paradas não programadas.
Para aprofundar a estratégia, esta seção se relaciona naturalmente com temas como manutenção preventiva de correias transportadoras e manutenção corretiva de transportadores, pois o monitoramento contínuo funciona como elo entre a observação da operação e a decisão técnica de manutenção.
Onde aplicar o monitoramento em transportadores industriais
O monitoramento contínuo tende a gerar mais valor em plantas industriais nas quais os transportadores de correia são ativos essenciais para manter o fluxo produtivo.
Quando o sistema de transporte movimenta carga contínua, alimenta etapas críticas do processo ou conecta áreas que não podem parar sem impacto operacional relevante, acompanhar as condições de funcionamento deixa de ser apenas uma prática de inspeção e passa a ser parte da estratégia de confiabilidade.
Segmentos em que o monitoramento de transportadores é especialmente relevante
- Mineração: transportadores de correia costumam participar do deslocamento contínuo de materiais entre etapas de extração, britagem, beneficiamento, pilhas, pátios ou expedição. Em operações desse tipo, irregularidades no desempenho podem afetar a produtividade e aumentar o risco de paradas não programadas.
- Siderurgia: sistemas de transporte podem integrar áreas de recebimento, preparação e movimentação de insumos. O monitoramento ajuda a observar sinais de desgaste, desalinhamento, sobrecarga ou anomalias operacionais que possam comprometer a continuidade da planta.
- Cimenteiras: como há movimentação recorrente de materiais em diferentes fases do processo industrial, os transportadores podem assumir papel crítico no abastecimento e na transferência entre etapas. Acompanhá-los durante a operação favorece uma manutenção mais planejada.
- Portos: em ambientes portuários, transportadores de correia podem ser decisivos para o fluxo de carga, descarga, armazenagem e expedição. Quando a movimentação depende de operação contínua, falhas no transporte podem gerar gargalos operacionais.
- Papel e celulose: plantas desse setor podem utilizar sistemas de transporte para manter a regularidade do processo produtivo. O monitoramento contribui para identificar irregularidades antes que evoluam para falhas com impacto maior.
- Indústrias químicas: em operações industriais que dependem de fluxo controlado de materiais, o acompanhamento dos transportadores auxilia na segurança operacional, na confiabilidade dos ativos e na redução de riscos associados a falhas progressivas.
Mapa textual de aplicação por criticidade operacional
Alta criticidade operacional
Aplicável quando o transportador de correia é indispensável para manter a produção, alimenta etapas essenciais ou não possui alternativa operacional simples em caso de falha.
Nesses cenários, o monitoramento contínuo ajuda a antecipar anomalias, priorizar ocorrências e acionar manutenção preventiva ou corretiva antes que o risco avance.
Criticidade intermediária
Ocorre quando o transportador influencia o ritmo produtivo, mas a planta ainda consegue operar parcialmente com ajustes temporários.
Mesmo assim, o acompanhamento das condições operacionais permite registrar sinais de desgaste, avaliar desempenho e planejar intervenções com menor impacto sobre a rotina da manutenção.
Criticidade localizada
Envolve transportadores que atendem áreas específicas da planta, pontos de transferência, linhas auxiliares ou trechos com impacto restrito.
Ainda que a parada não comprometa toda a operação, o monitoramento pode ser útil para evitar acúmulo de falhas, perdas operacionais e acionamentos corretivos recorrentes.
Onde o monitoramento costuma trazer mais ganho prático
O monitoramento de transportadores industriais é mais indicado quando existe dependência direta do transporte por correia para manter a carga em movimento.
Isso inclui ambientes com operação contínua, alto impacto de parada, ativos sujeitos a desgaste recorrente e sistemas em que pequenas irregularidades podem se transformar em falhas funcionais.
Na prática, a aplicação deve considerar a criticidade do ativo, o histórico de ocorrências, o papel do transportador no fluxo produtivo e a consequência de uma parada inesperada.
Essa leitura evita tratar todos os equipamentos da mesma forma e permite direcionar o acompanhamento para os pontos que mais influenciam disponibilidade, segurança operacional e confiabilidade.
A ANR atua nacionalmente com manutenção de transportadores industriais, monitoramento operacional e suporte técnico e operacional para sistemas de transporte por correia.
Essa especialização permite direcionar o serviço para plantas industriais que precisam acompanhar seus transportadores de forma contínua, identificar anomalias durante a operação e apoiar decisões de manutenção conforme a necessidade real de cada processo.
Como estruturar um plano de monitoramento de transportadores
Um plano de monitoramento de transportadores precisa transformar observações da operação em decisões de manutenção.
A ideia não é apenas acompanhar o equipamento, mas criar uma rotina capaz de identificar anomalias, registrar ocorrências, priorizar riscos e acionar ações preventivas ou corretivas antes que a falha comprometa a continuidade operacional.
Checklist prático para planejar o monitoramento
Antes de iniciar o acompanhamento contínuo, a equipe deve organizar alguns pontos essenciais:
- Identificar quais transportadores de correia são mais críticos para o fluxo produtivo.
- Entender quais paradas geram maior impacto na operação da planta.
- Definir uma rotina operacional de observação e registro.
- Padronizar como anomalias, desgastes e irregularidades serão documentados.
- Estabelecer critérios para priorizar riscos conforme criticidade do ativo.
- Integrar o monitoramento com a equipe de manutenção preventiva e corretiva.
- Criar um histórico de ocorrências para apoiar análise de falhas.
- Revisar periodicamente o plano de ação com base nos aprendizados da operação.
Esse checklist evita que o monitoramento seja tratado como uma atividade isolada.
Em ambientes industriais, especialmente onde transportadores de correia sustentam etapas contínuas de produção, o valor está na conexão entre condição operacional, interpretação técnica e ação de manutenção.
Mapear os ativos críticos
O primeiro passo é listar os transportadores existentes e classificar sua criticidade.
Um ativo crítico é aquele cuja falha pode gerar impacto relevante na produção, na segurança operacional, no abastecimento de etapas seguintes ou na disponibilidade da planta.
Nessa análise, é útil considerar perguntas como:
- Qual transportador opera em regime mais contínuo?
- Qual equipamento tem maior influência sobre o fluxo de materiais?
- Quais transportadores já apresentaram histórico de ocorrências?
- Onde uma parada não programada tende a gerar maior perda operacional?
- Quais ativos exigem resposta mais rápida da manutenção?
Essa etapa ajuda a direcionar recursos para os pontos mais sensíveis da operação.
Em vez de monitorar tudo com a mesma intensidade, o plano passa a considerar criticidade, risco e impacto operacional.
Definir rotinas de acompanhamento
Depois de mapear os ativos, é necessário estabelecer como o acompanhamento será realizado durante a operação.
A rotina deve ser clara o suficiente para orientar a equipe, mas flexível para se adaptar às condições reais da planta.
Uma boa rotina de monitoramento pode prever:
- Observação das condições operacionais dos transportadores.
- Verificação de alterações perceptíveis de desempenho.
- Atenção a irregularidades como desgaste, desalinhamento, ruído anormal, vibração, aquecimento ou sinais de sobrecarga.
- Registro de ocorrências de forma padronizada.
- Comunicação rápida quando houver indício de risco operacional.
- Encaminhamento para avaliação técnica quando o sintoma exigir análise especializada.
O ponto central é manter consistência.
O monitoramento de equipamentos industriais só gera valor quando os sinais observados são comparáveis ao longo do tempo e alimentam decisões de manutenção.
Registrar ocorrências com contexto técnico
Registrar uma ocorrência não significa apenas anotar que houve um problema.
O histórico precisa conter contexto suficiente para apoiar análise de falhas e tomada de decisão.
Sempre que possível, o registro deve indicar:
- Qual transportador apresentou a ocorrência.
- Em que condição operacional o sintoma foi percebido.
- Qual irregularidade foi observada.
- Se houve alteração de desempenho.
- Qual ação foi tomada inicialmente.
- Se foi necessário acionar manutenção preventiva ou corretiva.
- Se a ocorrência se repetiu em períodos posteriores.
Esse histórico reduz a dependência de memória individual e melhora a leitura técnica da operação.
Com o tempo, os registros ajudam a diferenciar eventos isolados de padrões recorrentes, facilitando a construção de um plano de ação mais consistente.
Priorizar riscos antes de acionar recursos
Nem toda irregularidade tem o mesmo grau de urgência.
Por isso, o plano deve prever uma triagem técnica para priorizar riscos.
Essa priorização pode considerar a criticidade do ativo, a possibilidade de evolução da falha, o impacto na segurança operacional e a consequência de uma parada não programada.
De forma prática, a equipe pode organizar as ocorrências em níveis de atenção, como:
- Atenção operacional: sinal que deve ser acompanhado para verificar evolução.
- Avaliação técnica: irregularidade que exige análise mais detalhada.
- Intervenção programada: condição que permite planejamento de manutenção.
- Ação corretiva: situação que demanda resposta para evitar agravamento do risco.
Essa lógica evita dois extremos comuns: ignorar sintomas importantes ou acionar manutenção corretiva para qualquer sinal sem avaliação.
O objetivo é tomar decisões proporcionais ao risco.
Acionar manutenção com base em evidências
O monitoramento contínuo fortalece a manutenção preventiva porque permite agir antes que a falha se torne crítica.
Também apoia a manutenção corretiva quando há necessidade de intervenção, pois fornece informações sobre o comportamento do transportador antes da ocorrência.
Para que isso funcione, o acionamento da manutenção deve estar conectado aos registros do monitoramento.
A equipe técnica precisa receber informações objetivas sobre o ativo, o sintoma observado, a condição operacional e a recorrência do evento.
Esse fluxo melhora a comunicação entre operação e manutenção, reduz interpretações vagas e favorece ações mais alinhadas à realidade do equipamento.
Revisar aprendizados e melhorar o plano
Um plano de monitoramento não deve permanecer estático.
À medida que o histórico de ocorrências cresce, a empresa passa a entender melhor quais ativos exigem maior atenção, quais sintomas aparecem com mais frequência e quais ações trazem mais estabilidade operacional.
A revisão periódica deve responder a perguntas como:
- Os ativos críticos continuam sendo os mesmos?
- Há ocorrências repetidas em determinados transportadores?
- As rotinas de registro estão sendo seguidas?
- A comunicação com a manutenção está clara?
- As ações tomadas reduziram riscos de parada não programada?
- Há necessidade de ajustar o plano de ação?
Essa etapa cria um ciclo de melhoria contínua.
Monitorar, registrar, analisar, agir e revisar passa a ser uma prática de gestão da confiabilidade, não apenas uma rotina de inspeção.
Como integrar o plano com suporte técnico especializado
Quando a operação depende fortemente de transportadores de correia, contar com apoio técnico especializado pode ajudar a estruturar melhor a rotina, interpretar sinais de risco e direcionar ações preventivas ou corretivas.
A ANR atua em manutenção de transportadores industriais, monitoramento operacional e consultoria técnica, com foco em soluções personalizadas para aumentar a confiabilidade dos equipamentos e reduzir paradas não programadas.
Essa atuação é coerente com um plano de monitoramento que exige adaptabilidade, capacitação profissional e leitura técnica das condições operacionais.
Em vez de aplicar um modelo genérico para todos os ativos, o ideal é avaliar a realidade da planta, a criticidade dos transportadores, o histórico de ocorrências e a necessidade de suporte técnico e operacional.
Para aprofundar a estruturação do plano, o próximo passo é avaliar uma abordagem de consultoria técnica industrial voltada à realidade dos transportadores de correia da operação.
Como escolher uma empresa para monitoramento de transportadores
Escolher uma empresa para monitoramento de transportadores exige mais do que comparar uma proposta técnica de forma superficial.
Em operações com transportadores de correia, a decisão deve considerar a capacidade do fornecedor técnico de entender a criticidade do ativo, interpretar sinais operacionais, apoiar a manutenção industrial e responder com clareza quando houver risco para a confiabilidade, a segurança e a continuidade da produção.
Checklist de critérios de decisão
Antes de contratar um serviço de monitoramento, avalie se a empresa demonstra:
- Experiência técnica no segmento: histórico de atuação em manutenção industrial e familiaridade com as rotinas reais de campo.
- Conhecimento específico em transportadores de correia: compreensão dos componentes, das condições operacionais, dos sintomas de desgaste e dos riscos de parada não programada.
- Capacidade de resposta a ocorrências: disponibilidade operacional para orientar ações preventivas ou corretivas quando anomalias forem identificadas.
- Suporte técnico e operacional: atuação que vá além da observação, ajudando a transformar sinais de falha em decisões de manutenção.
- Clareza na comunicação: relatórios, orientações e recomendações compreensíveis para gestores, supervisores e equipes de manutenção.
- Personalização da solução: adaptação do acompanhamento conforme a criticidade dos transportadores, o regime de operação e os objetivos da planta.
- Postura técnica prudente: ausência de promessas absolutas, bons resultados ou diagnósticos fechados sem avaliação adequada.
- Compromisso com segurança operacional: foco em reduzir riscos para pessoas, ativos industriais e continuidade do processo produtivo.
O que observar em cada critério
A experiência técnica deve ser analisada pelo grau de especialização da empresa no tipo de equipamento monitorado.
Transportadores de correia não são ativos genéricos: operam sob carga contínua, podem ser essenciais ao fluxo produtivo e exigem atenção a irregularidades como desgaste, desalinhamento, ruídos, aquecimento, falhas progressivas e alterações de desempenho.
O conhecimento em transportadores também importa porque o monitoramento não deve se limitar a apontar que algo está diferente.
Um bom prestador precisa interpretar a condição operacional e ajudar a equipe de manutenção a priorizar o que exige ação imediata, o que pode ser acompanhado e o que precisa entrar no planejamento preventivo ou corretivo.
A capacidade de resposta é outro ponto decisivo.
Em uma planta industrial, uma anomalia ignorada pode evoluir para parada não programada, perda operacional ou risco à segurança.
Por isso, avalie como o fornecedor organiza o atendimento especializado, como orienta a triagem de ocorrências e como apoia a tomada de decisão técnica.
Cuidado com promessas excessivas
Desconfie de fornecedores que prometem eliminar totalmente paradas, assegurar resultados numéricos sem diagnóstico prévio ou substituir toda a estratégia de manutenção apenas com monitoramento.
Na prática, o monitoramento contínuo fortalece a confiabilidade porque antecipa indícios de falha, mas sua eficácia depende da criticidade dos ativos, das condições de operação, da disciplina de registro, da análise técnica e da execução das ações de manutenção.
Uma abordagem confiável costuma ser transparente sobre limites e responsabilidades.
O fornecedor deve explicar o que acompanha, como comunica ocorrências, quando recomenda avaliação especializada e como o serviço se integra à manutenção preventiva e corretiva.
Essa postura é um sinal importante de E-E-A-T: demonstra experiência, conhecimento aplicado, prudência técnica e compromisso com a segurança.
Como a ANR se posiciona nesse cenário
A ANR Serviços e Comércio de Borrachas atua desde 2015 como prestadora de serviços especializada em manutenção de transportadores industriais, com uma experiência técnica que remonta a 1978, quando seu fundador iniciou atuação no segmento.
Esse histórico é relevante para empresas que buscam um parceiro com vivência em transportadores de correia, manutenção preventiva, manutenção corretiva, monitoramento operacional e consultoria técnica.
No serviço de monitoramento 24 horas de transportadores, a ANR acompanha as condições operacionais dos transportadores de correia para identificar anomalias, desgastes e possíveis falhas antes que se tornem críticas.
A proposta está alinhada à redução de paradas inesperadas, ao aumento da disponibilidade dos equipamentos, à segurança operacional e à diminuição da dependência de manutenção corretiva emergencial.
Também pesa na escolha o perfil de atuação da empresa: equipe qualificada, investimento em tecnologia e capacitação profissional, foco em Orientação técnica a ocorrências e soluções personalizadas conforme a necessidade da operação.
Seus valores de persistência, coragem, adaptabilidade e humanização reforçam uma atuação voltada não apenas ao equipamento, mas também à continuidade operacional das plantas industriais e ao relacionamento técnico com as equipes envolvidas.
Orientação final para a decisão
A melhor escolha é a empresa que consegue unir conhecimento técnico, atendimento especializado, comunicação clara e capacidade de adaptação à criticidade da sua operação.
Antes de decidir, solicite uma avaliação técnica conforme a realidade dos seus transportadores, o impacto de uma eventual parada e o nível de suporte necessário para manter segurança, confiabilidade e disponibilidade operacional.
Converse com a equipe técnica da ANR Serviços
Para avaliar monitoramento de equipamentos industriais conforme a realidade da sua operação, entre em contato com a ANR Serviços e apresente as condições do equipamento.
Perguntas importantes sobre o tema
Use perguntas objetivas para separar uma proposta técnica consistente de uma abordagem comercial genérica:
- A empresa tem experiência direta com manutenção de transportadores industriais?
- O serviço considera a criticidade dos transportadores dentro da operação?
- Como são identificadas, registradas e comunicadas as anomalias operacionais?
- Que tipo de suporte é oferecido quando há indício de falha ou condição insegura?
- A empresa atua também com manutenção preventiva, manutenção corretiva ou consultoria técnica?
- As recomendações são adaptadas à realidade da planta ou seguem um modelo único?
- Há clareza sobre limites do serviço, responsabilidades e necessidade de avaliação técnica?
- A comunicação é adequada para equipes de operação, manutenção e gestão industrial?
Essas perguntas ajudam a evitar contratações baseadas apenas em promessa de disponibilidade ou redução de falhas.
Em monitoramento de equipamentos industriais, o valor está na combinação entre observação contínua, interpretação técnica e capacidade de acionar a manutenção no momento adequado.
Quais aspectos devem ser avaliados?
A análise deve considerar aplicação, equipamento, material transportado e condições de operação.
As informações sobre monitoramento de equipamentos industriais devem ser aplicadas de acordo com as condições específicas de cada operação.