Galeria
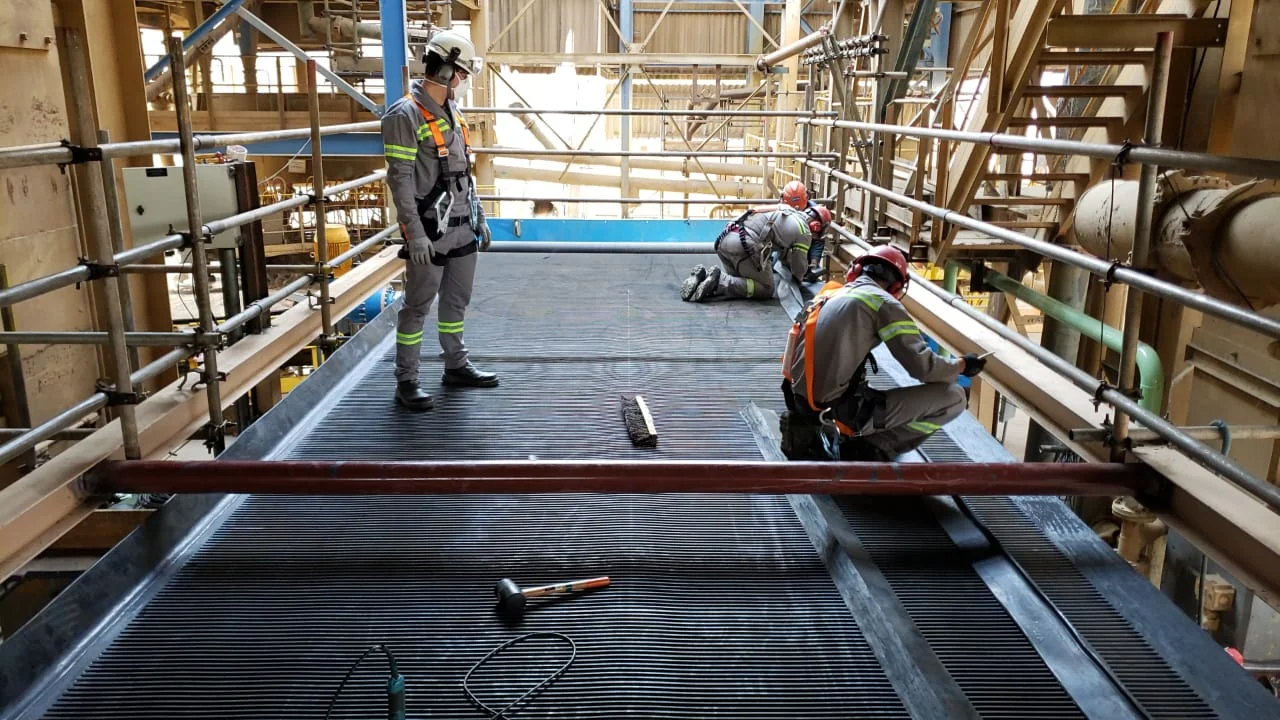
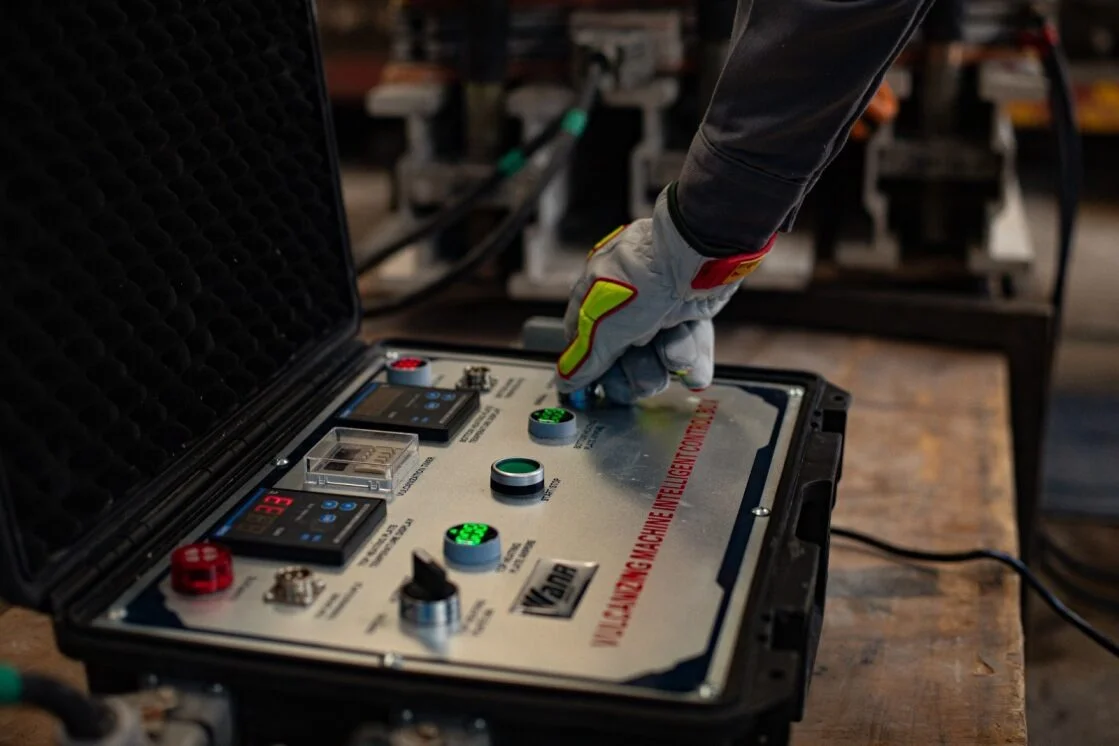
Clique nas imagens para ampliar
Monitoramento de transportadores: como aumentar confiabilidade, segurança e disponibilidade operacional
O que é monitoramento de transportadores e por que ele é crítico na indústria
Monitoramento de transportadores é o acompanhamento contínuo das condições operacionais de transportadores de correia para identificar anomalias, desgastes, irregularidades de funcionamento e possíveis falhas antes que elas evoluam para ocorrências críticas.
Na prática industrial, esse monitoramento permite que operação e manutenção tomem decisões mais rápidas e coerentes com a condição real do equipamento.
Em uma planta industrial, o transportador de correia não é apenas um equipamento auxiliar.
Ele costuma ser parte central do fluxo produtivo, movimentando minério, insumos, matérias-primas, produtos intermediários ou cargas a granel entre etapas do processo.
Quando um transportador para de forma inesperada, o impacto pode ultrapassar o próprio conjunto mecânico: pode afetar produção, segurança, limpeza industrial, logística interna, equipes de manutenção e continuidade operacional.
Por isso, o monitoramento aplicado a transportadores industriais deve ser entendido como uma prática técnica de observação e interpretação.
O objetivo não é apenas perceber que algo está errado, mas reconhecer sinais de deterioração, desalinhamento, desgaste, ruído anormal, perda de desempenho ou condição insegura com antecedência suficiente para orientar uma ação preventiva ou corretiva adequada.
Ele ajuda a identificar anomalias, desgastes e possíveis falhas antes que se tornem críticas, apoiando decisões de manutenção preventiva ou corretiva e contribuindo para maior disponibilidade, segurança e continuidade produtiva.
É importante diferenciar esse conceito de temas logísticos genéricos.
Em muitas buscas, monitoramento pode estar associado ao rastreamento de veículos, cargas, frotas ou entregas.
O monitoramento de transportadores industriais trata da condição operacional de sistemas de transporte por correia dentro de plantas produtivas, observando o comportamento do equipamento, da correia transportadora e dos componentes envolvidos na movimentação contínua de materiais.
Essa distinção semântica é essencial porque as perguntas técnicas são diferentes.
No rastreamento logístico, a preocupação costuma ser localização, rota, entrega e movimentação externa.
No monitoramento industrial, a preocupação está ligada a disponibilidade do equipamento, segurança operacional, redução de paradas não programadas, condição da correia, sinais de desgaste e necessidade de intervenção de manutenção.
Em setores como mineração, siderurgia, cimenteiras, portos, papel e celulose e indústrias químicas, transportadores de correia operam em ambientes exigentes e, muitas vezes, com alto grau de criticidade.
Nessas operações, pequenas irregularidades podem indicar o início de problemas maiores.
Uma condição aparentemente simples, quando ignorada, pode evoluir para parada inesperada, aumento de manutenção corretiva, perda operacional ou exposição de equipes a riscos desnecessários.
O valor do monitoramento está justamente em aproximar a manutenção da realidade da operação.
Em vez de agir somente após a falha, a equipe passa a observar o desempenho do transportador durante o uso, relacionando sintomas operacionais com possíveis causas técnicas.
Isso favorece uma visão mais preventiva, sem eliminar a necessidade de manutenção corretiva quando uma ocorrência já está instalada ou quando a condição exige intervenção imediata.
A análise precisa considerar que transportadores industriais trabalham sob variações de carga, ambiente, regime operacional e criticidade.
Por isso, o monitoramento não deve ser tratado como uma checagem superficial ou como uma solução padronizada para todos os cenários.
Ele depende de conhecimento sobre correias transportadoras, componentes do sistema, comportamento operacional e impactos que uma parada pode gerar na planta.
Nesse contexto, a ANR Serviços e Comércio de Borrachas atua com manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais.
Fundada em 2015, a empresa reúne uma trajetória ligada ao segmento desde 1978, quando seu fundador iniciou a atuação na área.
Essa base técnica é relevante porque o monitoramento exige leitura prática das condições de campo, não apenas observação isolada de sintomas.
Para gestores industriais, supervisores de manutenção e equipes de operação, compreender o monitoramento desde o início evita uma expectativa equivocada: monitorar não significa apenas acompanhar se o transportador está ligado ou parado.
Significa avaliar continuamente se o sistema está operando dentro de condições aceitáveis de confiabilidade e segurança, identificando indícios de perda de desempenho antes que o problema comprometa a produção.
Quando bem aplicado, o monitoramento contribui para transformar sinais operacionais em decisões.
Um ruído recorrente, uma alteração de alinhamento, um desgaste percebido ou uma irregularidade no funcionamento deixam de ser apenas observações de rotina e passam a alimentar uma estratégia de manutenção mais organizada.
Essa é a base para reduzir paradas inesperadas, melhorar a disponibilidade dos equipamentos e preservar a continuidade operacional das plantas industriais.
Como funciona o monitoramento contínuo em transportadores de correia
Em termos práticos, o monitoramento contínuo em transportadores de correia funciona como uma rotina técnica de acompanhamento da operação real do equipamento.
Ele não se limita a observar se a correia transportadora está ligada ou desligada: o objetivo é interpretar sinais de desempenho, segurança e condição mecânica para identificar anomalias, desgastes e irregularidades antes que evoluam para falhas críticas.
De forma resumida, o fluxo costuma seguir estas etapas:
- Observação operacional do transportador de correia em funcionamento.
- Identificação de irregularidades em componentes e comportamento do sistema.
- Análise técnica das condições observadas.
- Recomendação de ação preventiva ou corretiva.
- Acompanhamento da evolução do equipamento após as intervenções.
Essa lógica é especialmente importante porque transportadores industriais operam em ambientes nos quais parada, desalinhamento, desgaste de componentes ou perda de desempenho podem afetar a continuidade operacional da planta.
Por isso, o valor do monitoramento está menos em coletar sinais isolados e mais em transformar esses sinais em decisão técnica útil.
1. Observação operacional do transportador de correia
A primeira etapa é acompanhar o transportador durante sua condição real de operação.
Isso significa observar como a correia transportadora se comporta em carga, como ocorre o deslocamento sobre a estrutura, se há variações perceptíveis no alinhamento e se componentes como roletes e tambores apresentam sinais que merecem atenção.
Nessa fase, a equipe técnica busca entender o comportamento do conjunto, e não apenas de uma peça isolada.
Um transportador de correia é um sistema integrado: correia, roletes, tambores, estrutura, pontos de transferência e condições operacionais influenciam uns aos outros.
Um desgaste localizado, por exemplo, pode estar relacionado a desalinhamento, acúmulo de material, esforço indevido ou condição inadequada de operação.
Esse olhar sistêmico é o que diferencia o acompanhamento técnico de uma simples verificação visual.
A observação precisa considerar o contexto da planta, a criticidade do equipamento e os impactos de uma eventual parada.
2. Identificação de irregularidades e anomalias
Depois da observação, o próximo passo é reconhecer sinais que indiquem perda de condição operacional.
Entre os pontos que podem merecer investigação estão desalinhamento da correia, desgaste visível, ruídos anormais, vibrações percebidas na operação, comportamento irregular em roletes ou tambores, perda de desempenho e condições que possam comprometer a segurança.
Nem toda irregularidade significa falha imediata.
Esse é um ponto importante.
Uma anomalia pode ser um sinal inicial de que algo está se desenvolvendo no sistema.
O papel do monitoramento de transportadores é justamente criar uma rotina capaz de diferenciar ocorrências pontuais de sintomas que indicam risco crescente.
Por exemplo, uma variação no alinhamento pode parecer pequena em um primeiro momento, mas, se persistir ou se intensificar, pode gerar desgaste prematuro da correia, danos em bordas, esforço adicional em componentes e maior probabilidade de parada não programada.
Da mesma forma, um ruído incomum em um conjunto de roletes pode indicar necessidade de avaliação antes que o componente cause impacto mais amplo na operação.
3. Análise técnica das condições reais de operação
A etapa de análise é onde o monitoramento ganha profundidade.
Coletar informações sem interpretação técnica tende a gerar apenas registros.
Já a análise transforma as observações em entendimento operacional.
Nessa fase, a equipe avalia o que foi identificado, relaciona os sinais observados com possíveis causas e considera a criticidade do transportador para a produção.
Um mesmo tipo de anomalia pode exigir respostas diferentes dependendo do equipamento, do regime de operação, da exposição a materiais abrasivos, da frequência de recorrência e do risco associado à segurança.
É aqui que entra a experiência em operação e manutenção de transportadores.
A leitura técnica precisa considerar a interação entre correia transportadora, roletes, tambores, alinhamento, desgaste e desempenho.
Em muitos casos, o problema visível é apenas a consequência de uma condição anterior que precisa ser investigada.
Por isso, o monitoramento contínuo não deve ser entendido como uma atividade automática ou genérica.
Mesmo quando há registros, inspeções ou recursos de apoio, a decisão de manutenção depende da capacidade de interpretar a condição real do equipamento.
4. Recomendação preventiva ou corretiva
Com base na análise, a equipe técnica pode recomendar uma ação preventiva ou corretiva.
A manutenção preventiva busca agir antes que a falha ocorra ou antes que uma condição de risco se agrave.
Já a manutenção corretiva entra quando há necessidade de corrigir uma ocorrência, restaurar a condição operacional ou tratar uma falha já identificada.
O ponto central é que o monitoramento ajuda a escolher melhor o momento e o tipo de intervenção.
Em vez de depender apenas de uma abordagem reativa, a planta passa a contar com informações mais consistentes para priorizar riscos, organizar recursos e reduzir a probabilidade de paradas inesperadas.
Isso não significa que todo sinal observado exigirá intervenção imediata.
Em uma estratégia madura de manutenção industrial, as ações devem ser proporcionais à criticidade, à evolução da anomalia e ao impacto potencial sobre segurança, disponibilidade e produtividade.
Essa avaliação evita tanto a negligência de sinais importantes quanto intervenções desnecessárias.
5. Acompanhamento após a ação e aprendizado operacional
O monitoramento contínuo não termina quando uma recomendação é feita.
Após uma ação preventiva ou corretiva, é importante acompanhar se o comportamento do transportador de correia evoluiu de forma adequada.
O desalinhamento foi reduzido? O desgaste continua avançando? A anomalia voltou a aparecer? O desempenho operacional se estabilizou?
Esse acompanhamento cria um ciclo de aprendizado para a operação e para a manutenção.
Ao registrar e interpretar recorrências, a equipe consegue identificar padrões, entender pontos críticos e ajustar a rotina de atenção aos transportadores mais sensíveis.
Esse ciclo é essencial para plantas industriais que dependem de continuidade operacional.
A disponibilidade do equipamento não depende apenas da existência de componentes instalados, mas da capacidade de perceber mudanças, interpretar riscos e responder tecnicamente no momento adequado.
O papel da equipe técnica no monitoramento contínuo
A qualidade do monitoramento depende diretamente da competência da equipe envolvida.
Transportadores de correia são equipamentos robustos, mas sujeitos a condições severas de operação, especialmente em segmentos como mineração, siderurgia, cimenteiras, portos, papel e celulose e indústrias químicas.
Nesses ambientes, pequenos desvios podem ganhar relevância quando não são acompanhados com regularidade.
A ANR atua com manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais.
No contexto do monitoramento contínuo, seu diferencial está em aplicar uma leitura técnica voltada à continuidade operacional, com equipe qualificada e foco em manter a operação sem riscos desnecessários.
Isso é importante porque o acompanhamento contínuo não deve ser visto como uma atividade isolada da manutenção.
Ele funciona como uma ponte entre operação, diagnóstico técnico e decisão prática.
Quando bem estruturado, permite que a planta industrial enxergue seus transportadores com mais previsibilidade e reduza a dependência de ações emergenciais.
Em síntese, o monitoramento contínuo em transportadores de correia funciona como um processo permanente de observar, identificar, analisar, recomendar e acompanhar.
A eficiência desse processo está na combinação entre presença técnica, conhecimento do equipamento e interpretação das condições reais de operação, sempre sem substituir a avaliação profissional por conclusões automáticas ou diagnósticos superficiais.
Principais problemas que o monitoramento ajuda a identificar
O monitoramento de transportadores ajuda a transformar sinais operacionais em informações úteis para manutenção.
Em vez de esperar que uma falha interrompa a produção, a equipe acompanha o comportamento do transportador de correia durante a operação e identifica indícios de desgaste, desalinhamento, perda de desempenho ou condições que possam comprometer a segurança e a produtividade.
Esse acompanhamento não substitui uma avaliação técnica presencial nem permite diagnóstico definitivo apenas pela observação de um sintoma isolado.
O valor está em reconhecer padrões, registrar irregularidades e priorizar intervenções antes que pequenos desvios evoluam para paradas inesperadas, danos mais amplos ou aumento da dependência de manutenção corretiva.
A seguir estão os principais problemas que uma rotina de monitoramento pode ajudar a identificar em transportadores industriais:
-
Desgaste anormal da correia transportadora: marcas, cortes, abrasão excessiva, deformações ou alterações visíveis na superfície da correia podem indicar atrito inadequado, contato com componentes fora de condição, sobrecarga localizada ou interferências no percurso.
Quando não investigado, o desgaste tende a reduzir a vida útil da correia e pode elevar o risco de parada para reparo corretivo.
-
Desalinhamento da correia: uma correia que trabalha fora do eixo pode gerar atrito nas laterais, derramamento de material, danos às bordas e esforço adicional em componentes do transportador.
O desalinhamento também pode ser sintoma de problemas em roletes, tambores, estrutura, carregamento do material ou condições de montagem.
Por isso, a correção exige análise técnica, e não apenas reposicionamento pontual.
-
Ruídos anormais durante a operação: alterações no ruído do transportador podem indicar atrito, vibração, travamento parcial, desgaste de componentes ou funcionamento fora do padrão esperado.
Nem todo ruído representa falha iminente, mas ruídos recorrentes, progressivos ou associados a aquecimento, vibração e perda de desempenho devem ser registrados e investigados.
-
Perda de desempenho do transportador: redução de capacidade operacional, instabilidade no fluxo de material, interrupções frequentes ou dificuldade para manter a operação regular podem sinalizar que o sistema está trabalhando fora de sua condição ideal.
A perda de desempenho nem sempre aparece como falha evidente; muitas vezes surge como pequenas ineficiências que se acumulam e afetam produtividade, disponibilidade e previsibilidade da planta.
-
Acúmulo ou derramamento de material: material acumulado em pontos do transportador pode interferir no retorno da correia, aumentar atritos, prejudicar componentes e criar condições inseguras para a operação.
Em plantas industriais, esse tipo de irregularidade merece atenção porque pode estar relacionado a desalinhamento, alimentação inadequada, desgaste em pontos de transferência ou necessidade de ajuste na rotina de limpeza e manutenção.
-
Condições inadequadas em roletes e tambores: roletes travados, com giro irregular, desalinhados ou com sinais de desgaste podem aumentar o esforço sobre a correia e contribuir para danos progressivos.
Tambores também influenciam diretamente o alinhamento, a tração e a estabilidade do conjunto.
O monitoramento ajuda a perceber comportamentos fora do padrão, mas a definição da ação adequada deve considerar a criticidade do equipamento e a condição real da operação.
-
Vibrações, oscilações ou movimentos incomuns: mudanças no comportamento dinâmico do transportador podem indicar folgas, desgaste, desalinhamento estrutural, esforços irregulares ou interação inadequada entre componentes.
Esses sintomas não devem ser tratados de forma isolada, pois podem ter causas distintas.
O ponto central é observar frequência, intensidade, recorrência e relação com momentos específicos da operação.
-
Sinais de aquecimento, atrito ou esforço excessivo: quando há indícios de componentes trabalhando sob esforço anormal, o risco operacional aumenta.
O aquecimento pode estar associado a atrito, travamento, sobrecarga ou condição inadequada de algum elemento do sistema.
A investigação técnica é importante para evitar que um sinal inicial evolua para falha com impacto maior sobre segurança e disponibilidade.
-
Recorrência de falhas em pontos específicos: quando o mesmo trecho do transportador apresenta problemas repetidos, a causa pode estar além do componente substituído.
Pode haver uma condição operacional, estrutural ou de manutenção contribuindo para a repetição.
O monitoramento contínuo permite perceber essa recorrência e apoiar decisões mais adequadas, em vez de apenas corrigir o efeito imediato.
-
Condições que afetam a segurança operacional: proteções danificadas, exposição a pontos de risco, irregularidades em áreas de circulação, acúmulo de material e funcionamento instável do transportador são exemplos de situações que merecem atenção.
Em ambientes como mineração, siderurgia, cimenteiras, portos, papel e celulose e indústrias químicas, a segurança está diretamente ligada à continuidade operacional e à disciplina de acompanhamento.
Sinais de alerta que merecem investigação técnica
Alguns sintomas não significam, por si só, que uma falha crítica está prestes a ocorrer.
Ainda assim, eles justificam acompanhamento mais próximo quando aparecem com frequência, aumentam de intensidade ou se combinam com outros desvios.
Entre os sinais de alerta estão:
- ruídos novos ou mais intensos durante a operação;
- correia trabalhando fora do alinhamento habitual;
- desgaste acelerado em uma região específica;
- derramamento de material em pontos recorrentes;
- roletes com giro irregular ou sinais de travamento;
- paradas repetidas sem causa operacional clara;
- queda perceptível de desempenho do transportador;
- necessidade crescente de intervenções corretivas.
O ponto mais importante é evitar conclusões precipitadas.
Um mesmo sintoma pode ter causas diferentes conforme carga transportada, regime de operação, condição da correia, estado dos componentes e criticidade do transportador dentro da planta.
Por isso, a leitura técnica deve considerar o conjunto da operação, e não apenas uma ocorrência isolada.
Na prática, o monitoramento ajuda a conectar causa e efeito.
Um desalinhamento não investigado pode levar a desgaste lateral da correia.
Um rolete em condição inadequada pode gerar atrito e aumentar o esforço do sistema.
Uma perda gradual de desempenho pode antecipar uma parada não programada.
Um problema recorrente tratado apenas como correção pontual pode elevar custos e reduzir disponibilidade.
É nesse contexto que a experiência técnica faz diferença.
A ANR Serviços e Comércio de Borrachas, fundada em 2015, atua com manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais.
A empresa também carrega uma vivência acumulada no segmento desde 1978, quando seu fundador iniciou sua atuação na área.
Essa trajetória reforça a importância de avaliar sintomas a partir da realidade operacional de cada planta, com foco em confiabilidade, segurança e redução de paradas não programadas.
Para aprofundar a estratégia de prevenção, vale relacionar este tema a um conteúdo específico sobre manutenção preventiva de correias transportadoras, especialmente quando o objetivo é estruturar rotinas de inspeção, priorização de riscos e intervenção planejada.
Benefícios do monitoramento 24 horas para disponibilidade e segurança
Em plantas industriais que dependem de transportadores de correia para manter o fluxo produtivo, disponibilidade e segurança não são resultados isolados de um equipamento em boas condições.
Elas dependem de uma rotina de acompanhamento, interpretação técnica e resposta adequada aos sinais da operação.
É nesse ponto que o monitoramento de transportadores 24 horas ganha relevância: ele permite observar o comportamento dos sistemas durante o funcionamento e antecipar ações antes que uma anomalia evolua para uma falha crítica.
A principal vantagem do monitoramento contínuo é transformar sinais operacionais em decisões de manutenção mais qualificadas.
Um ruído recorrente, uma variação de desempenho, um desalinhamento percebido ou um desgaste em evolução podem parecer ocorrências pontuais quando avaliados de forma isolada.
Porém, quando acompanhados dentro de uma rotina técnica, esses sinais ajudam a indicar prioridades, reduzir improvisos e direcionar melhor as intervenções preventivas ou corretivas.
Benefício
Impacto operacional
Redução de paradas inesperadas
Menor exposição da planta a interrupções repentinas no transporte de materiais
Identificação precoce de falhas
Possibilidade de agir antes que o problema comprometa a operação do transportador
Aumento da disponibilidade
Mais previsibilidade para manter os equipamentos operando conforme a necessidade produtiva
Melhoria da segurança operacional
Menor tolerância a condições anormais que possam gerar riscos para pessoas, ativos e processo
Diminuição de custos associados à manutenção corretiva
Redução da dependência de ações emergenciais e maior capacidade de planejamento técnico
A redução de paradas inesperadas ocorre porque o acompanhamento constante diminui a chance de que irregularidades avancem sem percepção da equipe.
Em transportadores industriais, uma falha não tratada pode afetar não apenas a correia transportadora, mas também o abastecimento de linhas produtivas, pilhas de material, áreas de carregamento ou etapas posteriores do processo.
Quando a condição operacional é observada de forma contínua, a manutenção deixa de atuar apenas depois da interrupção e passa a ter mais elementos para decidir o melhor momento de intervenção.
A identificação precoce de falhas é outro ponto central.
O monitoramento 24 horas não deve ser entendido apenas como vigilância passiva ou coleta de ocorrências.
Seu valor está na leitura técnica do que os sinais indicam.
Desgastes, desalinhamentos, ruídos anormais, perda de desempenho e outras anomalias precisam ser interpretados dentro do contexto da planta, considerando criticidade do transportador, regime de operação, impacto de uma parada e condições de segurança.
Essa interpretação é o que diferencia uma rotina de monitoramento de uma simples observação sem consequência prática.
O aumento da disponibilidade também depende dessa combinação entre acompanhamento e resposta.
Não basta instalar recursos de apoio, registrar eventos ou observar o equipamento se não houver uma rotina capaz de transformar as informações em ações.
Disponibilidade operacional é construída com disciplina de acompanhamento, comunicação entre operação e manutenção, priorização de riscos e capacidade de resposta técnica.
Por isso, em operações contínuas, o monitoramento tende a ser mais efetivo quando está integrado à estratégia de manutenção preventiva e corretiva.
Na segurança operacional, o benefício está em reduzir a permanência de condições anormais dentro do processo.
Transportadores de correia operam em ambientes industriais com movimentação contínua de materiais, componentes mecânicos em trabalho constante e exigência de confiabilidade.
Qualquer irregularidade que afete o alinhamento, a estabilidade, o desempenho ou a integridade dos componentes deve ser tratada com atenção.
O acompanhamento contínuo ajuda a direcionar a investigação técnica antes que o problema aumente o risco para a operação.
A diminuição de custos associados à manutenção corretiva acontece de forma indireta, por meio de melhor previsibilidade.
Intervenções emergenciais costumam ser mais sensíveis porque ocorrem sob pressão de retomada operacional, com menor margem para planejamento.
Quando a planta identifica sintomas antes da falha crítica, ganha melhores condições para organizar recursos, avaliar prioridades e reduzir perdas ligadas a paradas não programadas.
Isso não significa eliminar a manutenção corretiva, mas reduzir a dependência de respostas puramente reativas.
No contexto da ANR Serviços e Comércio de Borrachas, esse benefício está alinhado à missão de assegurar a manutenção eficiente das correias transportadoras.
A empresa atua com manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais, com foco em apoiar a continuidade operacional e a confiabilidade dos equipamentos.
Para indústrias como mineração, siderurgia, cimenteiras, portos, papel e celulose e indústrias químicas, essa abordagem é especialmente importante porque o transportador costuma ser parte crítica do fluxo produtivo.
O ponto mais importante para o gestor industrial é entender que o monitoramento 24 horas não deve ser avaliado apenas pela existência de acompanhamento, mas pela capacidade de gerar resposta técnica coerente com a realidade da planta.
Cada operação possui níveis diferentes de criticidade, exposição a desgaste, demanda produtiva e tolerância a paradas.
Por isso, a melhor forma de avaliar o potencial do monitoramento é realizar uma análise técnica das condições dos transportadores, dos riscos envolvidos e da rotina atual de manutenção.
Se a sua planta depende de transportadores de correia para manter a produção contínua, o próximo passo é buscar uma avaliação técnica que considere o estado dos equipamentos, os pontos críticos da operação e a integração entre monitoramento, manutenção preventiva e manutenção corretiva.
Essa leitura ajuda a definir uma rotina de acompanhamento mais aderente à realidade operacional, sem promessas genéricas e com foco em segurança, disponibilidade e redução de perdas.
Monitoramento preventivo versus manutenção corretiva: onde cada abordagem se encaixa
Em transportadores de correia, manutenção preventiva, manutenção corretiva e monitoramento operacional não são abordagens concorrentes.
Elas cumprem papéis diferentes dentro da mesma estratégia de confiabilidade.
A escolha entre agir antes da falha, corrigir após uma ocorrência ou acompanhar continuamente a condição do equipamento depende da criticidade do transportador, da condição real da correia transportadora, do impacto de uma parada e do nível de risco operacional envolvido.
A manutenção preventiva é a abordagem planejada.
Ela busca reduzir a probabilidade de falhas por meio de inspeções, ajustes, substituições programadas e intervenções antes que um problema interrompa a operação.
Em um sistema de transporte de correia, isso pode envolver a verificação periódica de componentes sujeitos a desgaste, o acompanhamento do alinhamento, a observação de roletes e tambores e a análise de sinais que possam indicar perda de desempenho.
O valor da preventiva está no planejamento: a planta consegue organizar recursos, reduzir improvisos e evitar que pequenas irregularidades evoluam para ocorrências mais graves.
A manutenção corretiva, por sua vez, entra quando a falha já ocorreu ou quando uma condição exige intervenção direta para restabelecer a operação.
Ela pode ser necessária em situações em que há dano identificado, parada do equipamento, comprometimento da segurança ou perda significativa de desempenho.
Embora muitas vezes seja associada a urgência, a corretiva não deve ser vista apenas como algo negativo.
Em alguns cenários, especialmente quando o componente tem baixa criticidade ou quando a intervenção preventiva não se justifica tecnicamente, corrigir após a ocorrência pode fazer parte de uma estratégia racional.
O problema está em depender exclusivamente da corretiva em transportadores críticos, porque isso tende a aumentar a exposição a paradas inesperadas, perdas operacionais e decisões tomadas sob pressão.
O monitoramento operacional ocupa uma posição complementar.
Ele não substitui automaticamente a manutenção preventiva nem elimina a necessidade de manutenção corretiva.
Sua função é alimentar decisões melhores.
Ao acompanhar continuamente as condições de operação dos transportadores, o monitoramento de transportadores ajuda a identificar anomalias, desgastes, desalinhamentos, ruídos, variações de desempenho e outros sinais que merecem investigação técnica.
Com isso, a equipe deixa de agir apenas por calendário ou apenas depois da falha e passa a considerar a condição real do equipamento.
Uma forma prática de entender essa integração é observar o fluxo decisório:
- Quando agir antes da falha: se o acompanhamento indica tendência de desgaste, irregularidade recorrente ou risco crescente para a disponibilidade, a ação preventiva tende a ser mais adequada. Nesse caso, a manutenção pode ser planejada com antecedência, considerando janela operacional, recursos necessários e criticidade do transportador.
- Quando corrigir após a ocorrência: se a falha já se manifestou, se há comprometimento da operação ou se o equipamento apresenta condição que exige intervenção imediata, a manutenção corretiva passa a ser necessária para recuperar a funcionalidade e reduzir riscos.
- Quando continuar monitorando: se a condição observada ainda não exige intervenção, mas merece atenção, o acompanhamento contínuo permite avaliar evolução, recorrência e impacto operacional antes de definir a melhor ação.
- Quando revisar a estratégia: se o mesmo tipo de falha se repete, se as paradas aumentam ou se a preventiva não está evitando problemas relevantes, o plano de manutenção precisa ser reavaliado com base nos dados e nas observações de campo.
O ponto central é que a criticidade muda a decisão.
Um transportador que alimenta uma etapa essencial da produção não pode ser tratado da mesma forma que um equipamento de menor impacto operacional.
Quanto maior o custo de parada, o risco para segurança e a dependência da continuidade do fluxo de material, maior a necessidade de acompanhamento técnico e de ações planejadas.
Em plantas industriais, disponibilidade não depende apenas de ter peças, equipe ou cronograma; depende de interpretar corretamente os sinais da operação e responder no momento adequado.
Também é importante reconhecer as limitações de cada abordagem.
A manutenção preventiva reduz riscos, mas pode gerar intervenções desnecessárias se for aplicada sem considerar a condição real do equipamento.
A manutenção corretiva resolve ocorrências, mas pode elevar a exposição a paradas não programadas quando se torna a principal forma de gestão.
O monitoramento contínuo amplia a visibilidade sobre a operação, mas só gera valor quando as informações observadas são interpretadas por equipe qualificada e transformadas em decisões técnicas.
Portanto, não existe uma solução única para todos os cenários.
É nesse ponto que a experiência em manutenção industrial faz diferença.
A ANR atua com manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais, atendendo operações que dependem da confiabilidade das correias transportadoras.
Essa combinação é relevante porque permite tratar o transportador como um sistema operacional, e não como um conjunto isolado de componentes.
A decisão adequada pode ser preventiva, corretiva ou de acompanhamento, conforme a condição identificada, a urgência, a criticidade e o risco envolvido.
Para gestores de manutenção, operação e engenharia, a pergunta mais útil não é qual abordagem é melhor de forma absoluta.
A pergunta correta é: qual abordagem reduz melhor o risco da minha planta neste momento, considerando a condição atual dos transportadores, o impacto de uma parada e a capacidade de resposta da equipe? Quando essa análise é feita com rotina, critério técnico e comunicação entre operação e manutenção, o monitoramento deixa de ser apenas observação e passa a orientar decisões mais seguras, planejadas e coerentes com a realidade industrial.
Leitura relacionada sugerida: conteúdo sobre manutenção corretiva em transportadores industriais, para aprofundar quando a intervenção após ocorrência é necessária e como ela se conecta a uma estratégia mais ampla de confiabilidade.
Quais indicadores observar em transportadores industriais
Observar indicadores em transportadores industriais não significa apenas acompanhar números isolados.
Em sistemas de correia, os sinais mais úteis costumam aparecer na combinação entre desempenho do transportador, condição da correia, ocorrência de anomalias, disponibilidade do equipamento, recorrência de falhas e segurança operacional.
Quando esses elementos são avaliados em conjunto, a equipe de manutenção consegue sair de uma postura puramente reativa e passa a enxergar tendências que merecem investigação técnica.
No monitoramento de transportadores, os indicadores devem funcionar como perguntas operacionais: o equipamento está mantendo seu desempenho esperado? A correia transportadora apresenta sinais de desgaste, desalinhamento ou esforço fora do padrão? Há anomalias se repetindo em determinados pontos do sistema? A operação está conseguindo manter disponibilidade sem aumentar o risco de falhas? Esse tipo de leitura exige conhecimento de campo, porque o mesmo sintoma pode ter causas diferentes conforme carga, aplicação, ambiente, histórico de manutenção e criticidade do transportador.
A seguir estão indicadores genéricos que ajudam equipes de operação e manutenção a estruturar uma rotina de observação mais consistente.
-
Desempenho do transportador: avalia se o transportador de correia está operando de forma estável, sem perda perceptível de rendimento, interrupções frequentes ou comportamento irregular durante a movimentação do material.
Para o gestor industrial, a pergunta prática é: o transportador está cumprindo sua função sem comprometer o fluxo produtivo?
-
Condição da correia transportadora: envolve a observação de desgaste, danos visíveis, desalinhamento, sinais de esforço localizado e alterações que possam comprometer a continuidade da operação.
A pergunta-chave é: a correia apresenta sinais que indicam necessidade de inspeção, ajuste ou intervenção preventiva?
-
Ocorrência de anomalias: inclui ruídos anormais, vibrações perceptíveis, aquecimento, desalinhamentos, acúmulo de material, irregularidades em roletes, tambores ou pontos de transferência e qualquer comportamento fora do padrão habitual.
A pergunta prática é: existe algum sinal repetitivo ou incomum que possa evoluir para falha se não for analisado?
-
Disponibilidade do equipamento: indica a capacidade do transportador permanecer operacional quando a planta precisa dele.
Mais do que medir tempo de operação, esse indicador ajuda a entender se as paradas estão se tornando frequentes ou se há dependência excessiva de correções emergenciais.
A pergunta para a gestão é: o transportador está disponível de forma compatível com a criticidade da operação?
-
Recorrência de falhas: observa se problemas semelhantes voltam a ocorrer no mesmo equipamento, componente ou trecho do transportador.
Quando uma falha se repete, pode haver uma causa sistêmica ainda não tratada.
A pergunta prática é: estamos corrigindo apenas o efeito imediato ou investigando a origem da recorrência?
-
Segurança operacional: considera condições que possam aumentar riscos para pessoas, equipamentos e continuidade do processo.
Em transportadores industriais, a segurança não deve ser tratada como indicador separado da manutenção, pois desalinhamentos, falhas mecânicas e anomalias operacionais podem criar cenários inseguros.
A pergunta central é: há alguma condição operacional que exija atenção imediata antes que o risco aumente?
-
Qualidade das informações registradas: uma rotina de acompanhamento depende de registros claros sobre o que foi observado, quando ocorreu, em qual equipamento e qual ação foi tomada.
Sem histórico confiável, a análise técnica perde contexto.
A pergunta prática é: a operação está registrando irregularidades de forma útil para apoiar decisões de manutenção?
Checklist rápido para equipes de operação e manutenção:
- O transportador mantém desempenho estável durante a operação?
- A correia transportadora apresenta desgaste, desalinhamento ou dano visível?
- Há ruídos, vibrações, aquecimento ou comportamento anormal em algum ponto do sistema?
- As falhas observadas são pontuais ou estão se repetindo no mesmo componente ou trecho?
- A disponibilidade do equipamento está sendo afetada por paradas não planejadas?
- Alguma condição identificada pode comprometer a segurança operacional?
- As ocorrências estão sendo registradas com clareza suficiente para análise técnica posterior?
O ponto mais importante é que esses indicadores não devem ser interpretados de forma automática ou isolada.
Um ruído pode indicar uma irregularidade simples ou um problema em evolução; um desalinhamento pode estar ligado à condição da correia, ao carregamento, à estrutura, aos roletes ou a ajustes operacionais; uma parada recorrente pode revelar falha de componente, deficiência de inspeção ou necessidade de revisão da estratégia de manutenção.
Por isso, a leitura dos sinais deve ser feita por equipe qualificada, com visão de manutenção industrial e entendimento da realidade operacional da planta.
A ANR atua com manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais, reforçando a importância de unir acompanhamento em campo, capacitação profissional e interpretação técnica.
Seu investimento em tecnologia e qualificação deve ser entendido como apoio à tomada de decisão, sem substituir a análise especializada das condições reais de operação.
Para plantas que dependem de transportadores de correia em regime contínuo, a melhor rotina de indicadores é aquela que conecta observação, registro, análise e ação.
O objetivo não é criar uma lista extensa de dados sem uso prático, mas identificar sinais que ajudem a priorizar riscos, reduzir paradas não programadas e preservar a confiabilidade dos equipamentos.
Tecnologias e métodos usados no monitoramento: o que avaliar sem cair em generalizações
Ao pesquisar tecnologias para monitoramento de transportadores, é comum encontrar uma lista extensa de sensores, painéis, sistemas digitais, telemetria, automação e recursos de análise.
Esses elementos podem ser úteis em muitos cenários industriais, mas não devem ser tratados como solução universal.
Em transportadores de correia, a escolha do método de acompanhamento depende da realidade da planta, da criticidade do equipamento, do tipo de material transportado, das condições ambientais, da maturidade da manutenção e da disponibilidade de dados confiáveis.
Por isso, uma avaliação tecnicamente responsável começa antes da tecnologia.
O primeiro passo é entender quais transportadores são mais críticos para a continuidade operacional, quais falhas costumam gerar maior impacto, quais sinais já aparecem durante a operação e como a equipe de manutenção responde às ocorrências.
Só depois faz sentido definir se o acompanhamento será baseado em inspeções mais frequentes, registros estruturados, análise de desempenho, recursos digitais de apoio ou uma combinação desses métodos.
No contexto industrial, o monitoramento de transportadores não deve ser reduzido à instalação de dispositivos.
Ele envolve interpretação das condições reais de operação: comportamento da correia transportadora, alinhamento, desgaste, ruídos anormais, recorrência de paradas, condição de componentes e impacto das irregularidades na segurança e na produtividade.
A tecnologia pode ampliar a capacidade de observação, mas a decisão técnica continua dependendo de experiência, critério e leitura operacional.
Métodos que podem compor uma rotina de monitoramento
De forma educacional e genérica, uma rotina de acompanhamento pode envolver diferentes métodos, conforme a necessidade da planta:
- Acompanhamento técnico em campo: observação das condições operacionais dos transportadores durante o funcionamento, buscando sinais de anomalia, desgaste, desalinhamento, vibração perceptível, ruído incomum ou perda de desempenho.
- Inspeções programadas: verificações realizadas com frequência definida pela criticidade do sistema, permitindo comparar a condição atual com históricos anteriores e identificar evolução de problemas.
- Registro de ocorrências: documentação de irregularidades, intervenções, paradas, reincidências e observações da equipe de operação e manutenção.
- Análise de desempenho operacional: avaliação de como o transportador se comporta na rotina produtiva, considerando disponibilidade, estabilidade operacional, recorrência de falhas e impactos na linha.
- Recursos digitais quando aplicáveis: sistemas, sensores, telemetria ou ferramentas de registro podem apoiar o acompanhamento, desde que estejam alinhados à estratégia de manutenção e à capacidade da equipe de interpretar os dados gerados.
A diferença entre uma rotina madura e uma abordagem superficial está na conexão entre esses métodos.
Registrar uma ocorrência sem analisá-la pouco contribui para a confiabilidade.
Instalar sensores sem transformar os dados em ação técnica também pode gerar apenas mais informação, não necessariamente melhor manutenção.
O valor está em transformar sinais operacionais em decisão: acompanhar, priorizar, intervir, corrigir e aprender com a recorrência.
Tecnologia não substitui estratégia de manutenção
Um erro comum é imaginar que a tecnologia, por si só, resolve o problema de confiabilidade dos transportadores.
Em plantas industriais, sensores, sistemas digitais e telemetria podem ajudar a ampliar a visibilidade sobre a operação, mas não substituem uma estratégia clara de manutenção preventiva, corretiva e operacional.
A pergunta mais importante não é apenas qual tecnologia usar, mas o que será feito com a informação gerada.
Se um recurso digital aponta uma irregularidade, a planta precisa ter critérios para classificar criticidade, acionar a equipe correta, avaliar risco operacional e decidir se a intervenção será imediata, planejada ou acompanhada por mais tempo.
Sem esse fluxo, o monitoramento se torna reativo mesmo quando utiliza ferramentas modernas.
Também é necessário considerar que nem toda planta possui a mesma disponibilidade de dados, a mesma criticidade de operação ou os mesmos recursos internos.
Um transportador essencial para a continuidade da produção pode exigir acompanhamento mais rigoroso do que um equipamento de menor impacto.
Da mesma forma, ambientes com maior exposição a abrasão, carga severa ou operação contínua tendem a demandar atenção técnica diferenciada.
Por isso, generalizações como todo transportador precisa do mesmo pacote tecnológico ou basta instalar sensores para evitar falhas devem ser vistas com cautela.
Em manutenção industrial, a solução adequada depende da combinação entre condição do equipamento, histórico de falhas, risco de parada, segurança operacional, capacidade de resposta e objetivos da planta.
O papel da interpretação técnica
O ganho real do monitoramento aparece quando os dados e observações são interpretados por uma equipe qualificada.
Um ruído anormal, por exemplo, pode ser apenas um sintoma inicial ou pode indicar uma condição que merece investigação imediata.
Um desalinhamento recorrente pode estar relacionado ao ajuste do sistema, à condição de componentes, à carga transportada ou a fatores operacionais.
A mesma evidência pode ter causas diferentes conforme o contexto.
Essa é a razão pela qual o monitoramento contínuo não deve ser visto apenas como coleta de sinais.
Ele é um processo de leitura técnica da operação.
A tecnologia pode alertar, registrar e organizar informações, mas a análise precisa considerar a realidade do transportador de correia, a segurança da equipe, a disponibilidade esperada e o custo operacional de uma parada não programada.
No caso da ANR, o contexto informado destaca uma atuação voltada à manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais.
Também aponta foco em soluções personalizadas, suporte técnico e operacional, equipe qualificada e continuidade operacional sem riscos.
Isso reforça uma abordagem importante: a melhor solução de monitoramento deve ser ajustada à necessidade da operação, e não definida por uma lista genérica de ferramentas.
Como avaliar tecnologias sem exageros comerciais
Antes de adotar qualquer recurso, o gestor industrial pode fazer algumas perguntas práticas:
- O transportador analisado é crítico para a continuidade da planta?
- Quais falhas ou anomalias já ocorrem com maior frequência?
- A equipe consegue registrar e interpretar as ocorrências de forma consistente?
- A tecnologia considerada ajuda a tomar decisões ou apenas aumenta o volume de dados?
- Existe rotina definida para responder aos alertas, inspeções ou registros?
- O método escolhido melhora a segurança operacional e a disponibilidade do equipamento?
- A solução pode ser ajustada ao contexto da planta, em vez de impor um modelo único?
Essas perguntas ajudam a evitar decisões baseadas apenas em tendência tecnológica.
Em muitos casos, o avanço não está em adicionar mais ferramentas, mas em organizar melhor a rotina de acompanhamento, melhorar a comunicação entre operação e manutenção e priorizar riscos com base na criticidade dos transportadores.
FAQ: todo monitoramento precisa de sensores?
Não necessariamente.
Sensores, telemetria e sistemas digitais podem apoiar o monitoramento de transportadores, especialmente quando há criticidade elevada, operação contínua ou necessidade de maior visibilidade sobre determinados pontos.
Porém, o monitoramento também pode envolver acompanhamento técnico, inspeções, registros de ocorrências e análise operacional.
A decisão deve considerar a realidade da planta, o nível de risco, a disponibilidade de dados e a capacidade de transformar informações em ações preventivas ou corretivas.
Em outras palavras, tecnologia é meio, não fim.
O objetivo do monitoramento é aumentar a confiabilidade, reduzir a exposição a falhas críticas, apoiar decisões de manutenção e preservar a continuidade operacional.
Para isso, o método mais adequado é aquele que combina observação, análise técnica, resposta operacional e aprendizado contínuo.
Como implementar uma rotina de monitoramento em uma planta industrial
Sair de uma atuação reativa para uma rotina contínua de acompanhamento exige mais do que observar o transportador quando a falha já apareceu.
Em uma planta industrial, o monitoramento de transportadores precisa ser tratado como um processo integrado entre operação, manutenção e gestão, com critérios claros de criticidade, comunicação rápida e registro consistente das ocorrências.
A implementação não deve começar pela pergunta sobre qual ferramenta usar, mas por uma questão mais operacional: quais transportadores, se pararem ou operarem em condição insegura, geram maior impacto na produção, na segurança das equipes e na disponibilidade da planta? Essa resposta orienta a prioridade do acompanhamento e evita que a rotina se torne apenas uma coleta dispersa de informações sem consequência prática.
Roteiro prático para implantar o acompanhamento contínuo
1.
Mapear os transportadores críticos
O primeiro passo é identificar quais transportadores de correia são mais relevantes para a continuidade operacional.
Em geral, a criticidade pode ser analisada considerando fatores como posição do equipamento no fluxo produtivo, dificuldade de acesso, histórico de ocorrências, impacto de uma parada, risco operacional e dependência de outros sistemas.
Esse mapeamento ajuda a separar transportadores que exigem acompanhamento mais próximo daqueles que podem ter uma rotina menos intensiva.
A decisão deve envolver quem conhece a operação diária e quem responde pela manutenção, porque a criticidade nem sempre aparece apenas em documentos técnicos: muitas vezes ela é percebida na prática, durante mudanças de turno, intervenções emergenciais ou recorrência de pequenos problemas.
2.
Definir pontos de observação durante a operação
Depois de identificar os transportadores prioritários, a planta deve definir o que será observado.
Em transportadores industriais, os pontos de atenção podem incluir condição da correia transportadora, alinhamento, sinais de desgaste, comportamento dos roletes, tambores, ruídos anormais, vibrações perceptíveis, acúmulo de material, perda de desempenho e qualquer irregularidade que possa comprometer segurança ou produtividade.
A intenção não é transformar cada operador em especialista de manutenção, mas criar uma linguagem comum para que anomalias sejam reconhecidas e comunicadas com clareza.
Quando a equipe sabe o que observar, o monitoramento deixa de depender apenas da percepção individual e passa a funcionar como rotina operacional.
3.
Estabelecer frequência de acompanhamento conforme criticidade
Nem todo transportador exige a mesma frequência de verificação.
A rotina deve considerar a importância do equipamento, o regime de operação, o histórico de falhas e o nível de risco envolvido.
Transportadores mais críticos tendem a demandar acompanhamento mais próximo, enquanto ativos de menor impacto podem seguir uma cadência diferente.
O ponto essencial é que a frequência seja definida com base na realidade da planta, e não em uma regra genérica.
Uma rotina eficiente precisa ser aplicável ao dia a dia da operação, sem criar excesso de registros que não serão analisados nem lacunas que permitam a evolução silenciosa de falhas.
4.
Registrar irregularidades de forma padronizada
Monitorar sem registrar limita a capacidade de aprendizado da planta.
Toda irregularidade relevante deve ser documentada com informações objetivas, como equipamento envolvido, data da observação, condição percebida, possível impacto, ação tomada e necessidade de acompanhamento posterior.
Esse registro não precisa prometer um formato único.
Pode variar conforme a estrutura da operação e os recursos disponíveis.
O mais importante é que a informação seja compreensível, recuperável e útil para decisão técnica.
Quando os registros são padronizados, a equipe consegue identificar recorrências, comparar condições ao longo do tempo e priorizar intervenções com mais segurança.
5.
Priorizar riscos antes de executar intervenções
Nem toda anomalia exige a mesma resposta.
Algumas condições podem pedir investigação técnica, outras demandam correção programada e algumas podem exigir ação imediata por risco à segurança ou à continuidade operacional.
A priorização deve considerar três perguntas práticas:
- A condição observada pode comprometer a segurança da equipe ou do equipamento?
- Existe risco de parada não programada se nada for feito?
- A correção pode ser planejada ou exige intervenção mais urgente?
Esse filtro evita dois extremos comuns: ignorar sinais importantes até que se tornem falhas críticas, ou interromper a operação por qualquer ocorrência sem avaliar criticidade.
O valor do monitoramento está justamente em apoiar decisões proporcionais ao risco real.
6.
Acionar manutenção com informação útil
A comunicação entre operação e manutenção é um dos pontos mais decisivos da implantação.
Quando a operação relata apenas que o transportador está com problema, a manutenção precisa gastar tempo para descobrir o que ocorreu.
Quando o relato inclui localização, sintoma, momento da ocorrência e condição observada, a resposta técnica tende a ser mais direcionada.
Essa integração é especialmente importante em plantas que dependem de alta disponibilidade.
O acompanhamento contínuo só gera valor quando a informação chega a quem pode interpretar, planejar e agir.
Por isso, a rotina deve definir como as ocorrências serão comunicadas, quem avalia a prioridade e como a ação recomendada será acompanhada.
7.
Revisar aprendizados e ajustar a rotina
Uma rotina de monitoramento não deve ser estática.
Com o tempo, a planta aprende quais transportadores apresentam maior recorrência de falhas, quais sinais antecedem ocorrências relevantes e quais registros realmente ajudam na tomada de decisão.
A revisão periódica permite ajustar pontos de observação, frequência de acompanhamento, critérios de prioridade e comunicação entre áreas.
Esse ciclo de aprendizado é o que transforma o monitoramento em uma prática de confiabilidade, e não apenas em uma lista de verificações.
O ponto central: alinhamento entre operação, manutenção e gestão
A implantação funciona melhor quando cada área entende seu papel.
A operação percebe o comportamento do equipamento em tempo real.
A manutenção interpreta tecnicamente as anomalias e define as ações preventivas ou corretivas.
A gestão industrial viabiliza prioridades, recursos e decisões alinhadas à disponibilidade da planta.
Sem esse alinhamento, o acompanhamento pode gerar muitos dados e pouca ação.
Com integração, os registros deixam de ser burocracia e passam a orientar decisões sobre segurança, planejamento, custos de manutenção corretiva e continuidade operacional.
A ANR atua com manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais.
No contexto do monitoramento 24 horas de transportadores, o serviço é estruturado de forma flexível, com suporte técnico e operacional conforme as necessidades da planta, sempre com foco em identificar anomalias, desgastes e possíveis falhas antes que se tornem críticas.
Para indústrias que desejam evoluir de uma rotina reativa para um acompanhamento contínuo, o caminho mais seguro é começar por uma avaliação técnica da realidade operacional.
Também é recomendável conectar este tema a uma página interna de consultoria técnica para transportadores, ajudando o leitor a entender como o diagnóstico especializado pode apoiar a definição de prioridades, riscos e próximos passos.