Galeria
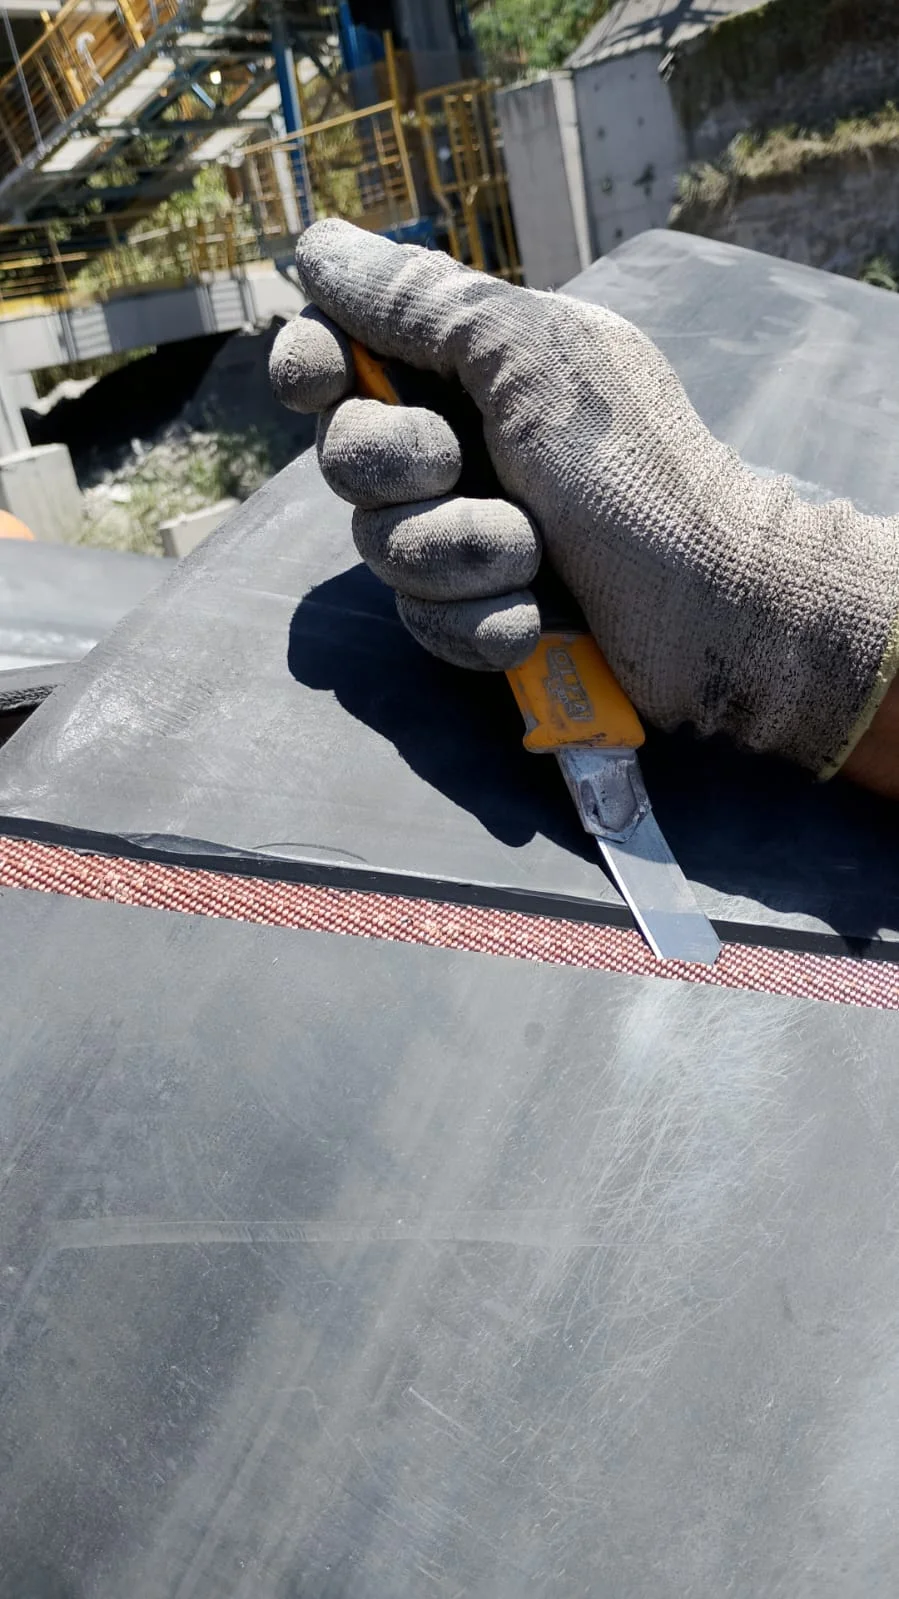
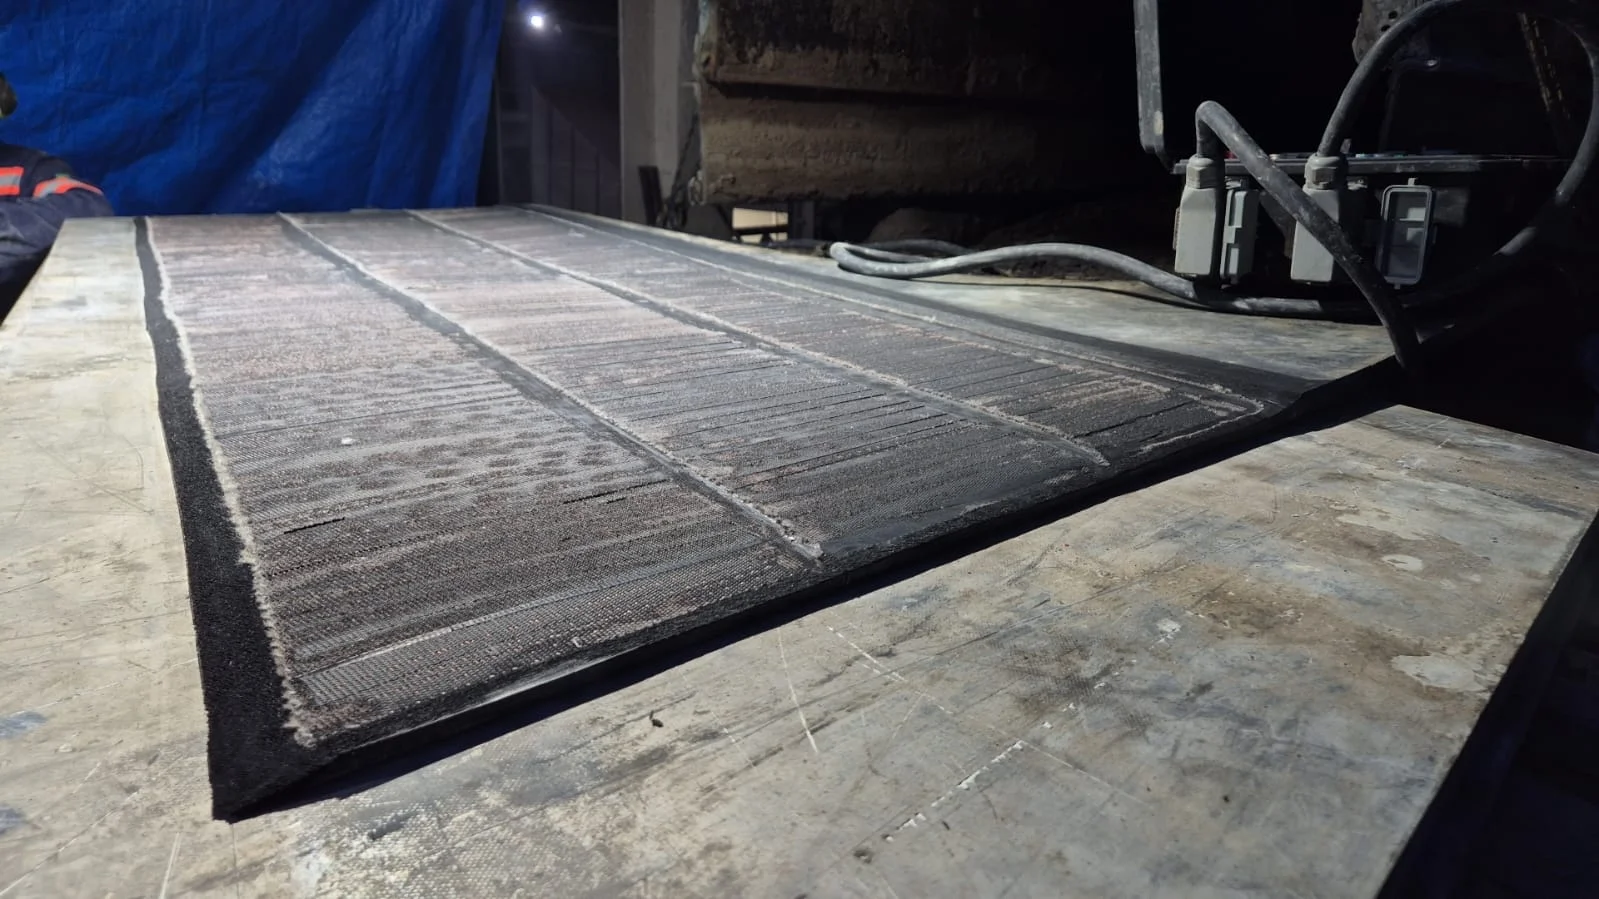
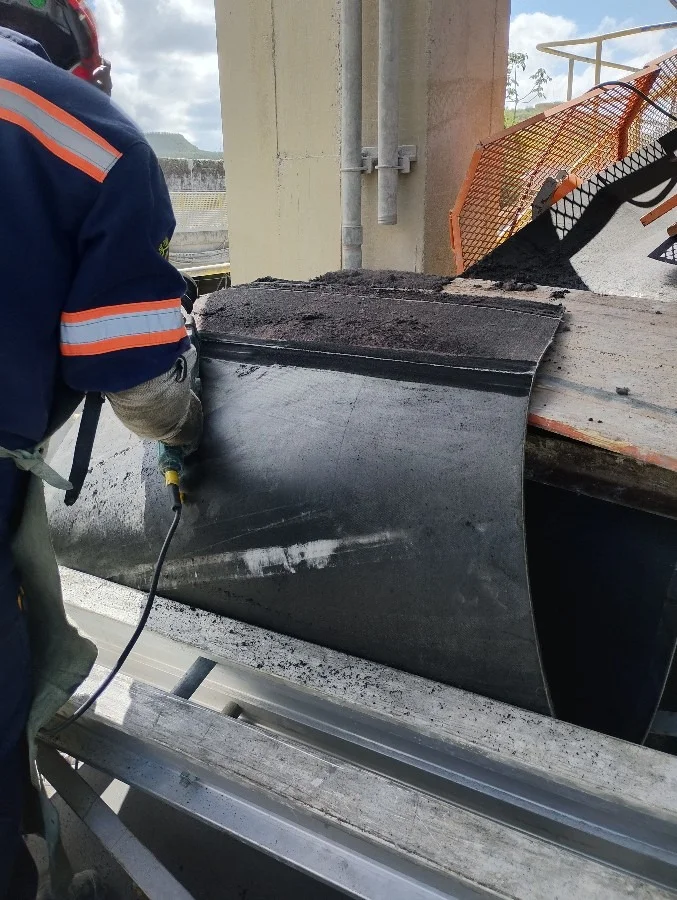
Clique nas imagens para ampliar
Emenda de correia transportadora: métodos, aplicações e cuidados técnicos
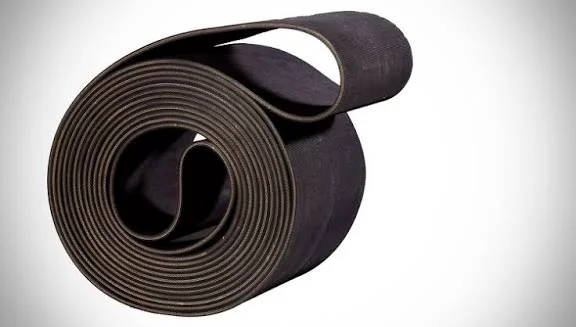
O que é emenda de correia transportadora e por que ela é crítica para a operação
Definição rápida: emenda de correia transportadora é a intervenção técnica que une as extremidades de uma correia para restaurar sua integridade estrutural e permitir que o transportador industrial volte a operar com segurança, continuidade e confiabilidade.
Ela é necessária em situações como instalação de uma nova correia, substituição de trechos, desgaste acentuado, ruptura, falhas na união existente ou manutenção corretiva após uma parada operacional.
Em um sistema de transporte de materiais, a correia não é apenas um componente de movimentação: ela é parte central da disponibilidade produtiva.
Quando há ruptura, desgaste excessivo ou perda de integridade na região de união, o transportador pode ter sua operação interrompida, gerando impactos no fluxo de materiais, na previsibilidade da planta e na segurança da equipe envolvida na operação e manutenção.
Por isso, a emenda deve ser entendida como uma intervenção técnica de restauração, e não como um reparo pontual improvisado.
O objetivo não é apenas fazer a correia voltar a girar, mas restabelecer uma condição compatível com o tipo de transportador, o material movimentado, o regime de trabalho e as exigências de segurança da operação.
Quando a emenda é especificada e executada de forma adequada, ela contribui para reduzir paradas não programadas, preservar a vida útil da correia e manter a produtividade do sistema.
Na prática, a criticidade da emenda aparece em três pontos principais:
- Continuidade operacional: uma falha na correia pode interromper o transporte de materiais e comprometer etapas seguintes do processo produtivo.
- Confiabilidade do transportador: a união das extremidades precisa suportar as condições de trabalho do equipamento sem se tornar um ponto recorrente de falha.
- Segurança e manutenção industrial: uma emenda inadequada pode elevar riscos operacionais, gerar retrabalho e aumentar a frequência de intervenções corretivas.
Também é importante observar que a falha nem sempre está limitada à própria emenda.
Desalinhamento do transportador, desgaste da cobertura de borracha, tensão de trabalho incompatível, acúmulo de material e condições severas de operação podem contribuir para a degradação da correia.
Por isso, uma abordagem técnica considera o conjunto do sistema, e não apenas a região danificada.
A ANR Serviços e Comércio de Borrachas atua justamente nesse contexto de manutenção de transportadores industriais, com foco em soluções corretivas, preventivas, monitoramento operacional e consultoria técnica.
Sua trajetória iniciada em 1978 e fundação oficial em 2015 reforçam uma atuação voltada à qualidade, segurança, inovação e continuidade operacional dos clientes.
Assim, quando se fala em emenda de correia transportadora, o ponto central é compreender que a qualidade da união influencia diretamente a integridade da correia, a confiabilidade do sistema de transporte de materiais e a capacidade da planta de operar com menos interrupções inesperadas.
Em ambientes industriais, essa decisão deve ser técnica, planejada e compatível com a aplicação real do transportador.
Principais métodos de emenda: vulcanização a frio e vulcanização a quente
| Método | Princípio de aplicação | Pontos de atenção | Contexto de uso |
|---|---|---|---|
| Vulcanização a frio | União das extremidades da correia com materiais de emenda apropriados ao tipo de correia e à aplicação industrial | Exige preparação correta da superfície, compatibilidade dos materiais e avaliação das condições do transportador | Pode ser considerada quando o cenário operacional, o ambiente de trabalho e as características da correia favorecem esse processo |
| Vulcanização a quente | União das extremidades por processo técnico de vulcanização, com controle adequado conforme a correia e a aplicação | Requer controle do processo, equipamentos adequados, equipe qualificada e compatibilidade com a construção da correia | Pode ser indicada quando os requisitos de operação, segurança, durabilidade e regime de trabalho justificam esse método |
A escolha do método de emenda de correia transportadora não deve ser tratada como uma decisão padronizada.
Vulcanização a frio e vulcanização a quente são processos distintos, e a melhor alternativa depende de fatores como tipo de correia, largura, condição da carcaça, ambiente de operação, material transportado, regime de trabalho do transportador industrial e requisitos de segurança da planta.
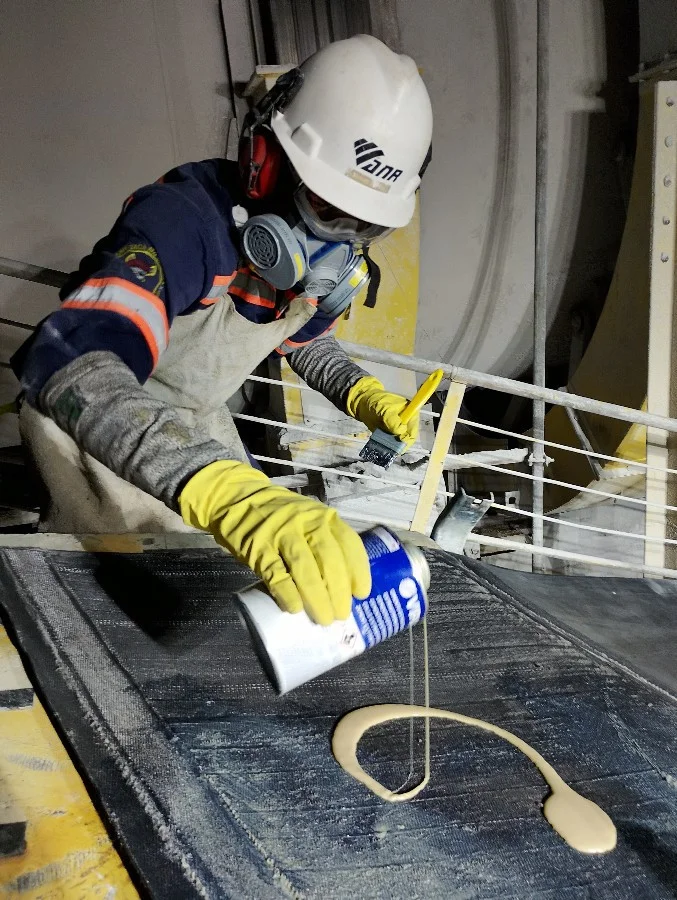
Na vulcanização a frio, o foco está na correta preparação das extremidades e na aplicação de materiais de emenda compatíveis com a correia.
É um processo que exige limpeza, alinhamento, controle da área preparada e aderência adequada entre os componentes envolvidos.
Embora seja chamada de a frio, não significa que seja uma intervenção simples ou improvisada: a confiabilidade da emenda depende diretamente da avaliação técnica, da qualidade dos materiais utilizados e do procedimento adotado para aquela aplicação.
Esse método pode ser considerado em operações nas quais as condições de campo, o tipo de correia e a necessidade de manutenção favorecem uma solução sem o uso do processo térmico de vulcanização.
Ainda assim, a decisão precisa levar em conta a tensão de trabalho, o nível de solicitação mecânica, o histórico de falhas e o estado geral do transportador.
Uma emenda a frio mal especificada pode comprometer a integridade da correia e gerar recorrência de paradas, especialmente quando a causa da falha não está apenas na emenda, mas no conjunto do sistema.
A vulcanização a quente, por sua vez, envolve um processo técnico que demanda equipamentos adequados e controle cuidadoso da execução.
Em termos conceituais, ela busca promover a união das extremidades da correia por meio de vulcanização, respeitando a compatibilidade com a estrutura da correia e as exigências da aplicação industrial.
Por isso, a análise prévia é essencial: nem toda correia, condição operacional ou situação de manutenção deve ser conduzida da mesma forma.
Esse processo pode ser considerado quando o regime de operação, as características do transportador e os requisitos de durabilidade indicam a necessidade de uma emenda com controle técnico mais rigoroso.
A largura da correia também influencia o planejamento da intervenção, especialmente em sistemas industriais de maior porte.
No serviço descrito pela ANR, as emendas podem ser executadas em correias de 16 a 102 polegadas, sempre com definição do procedimento conforme o tipo de correia e a aplicação específica.
Um ponto importante é que não existe um método universalmente melhor.
O que existe é o método mais adequado para determinado cenário.
Uma correia em ambiente severo, submetida a alto volume de material, poeira, abrasão, umidade ou operação contínua pode exigir critérios diferentes de uma correia aplicada em uma linha com menor solicitação.
Da mesma forma, uma intervenção corretiva emergencial pode ter condicionantes diferentes de uma manutenção planejada, embora ambas exijam segurança, controle e responsabilidade técnica.
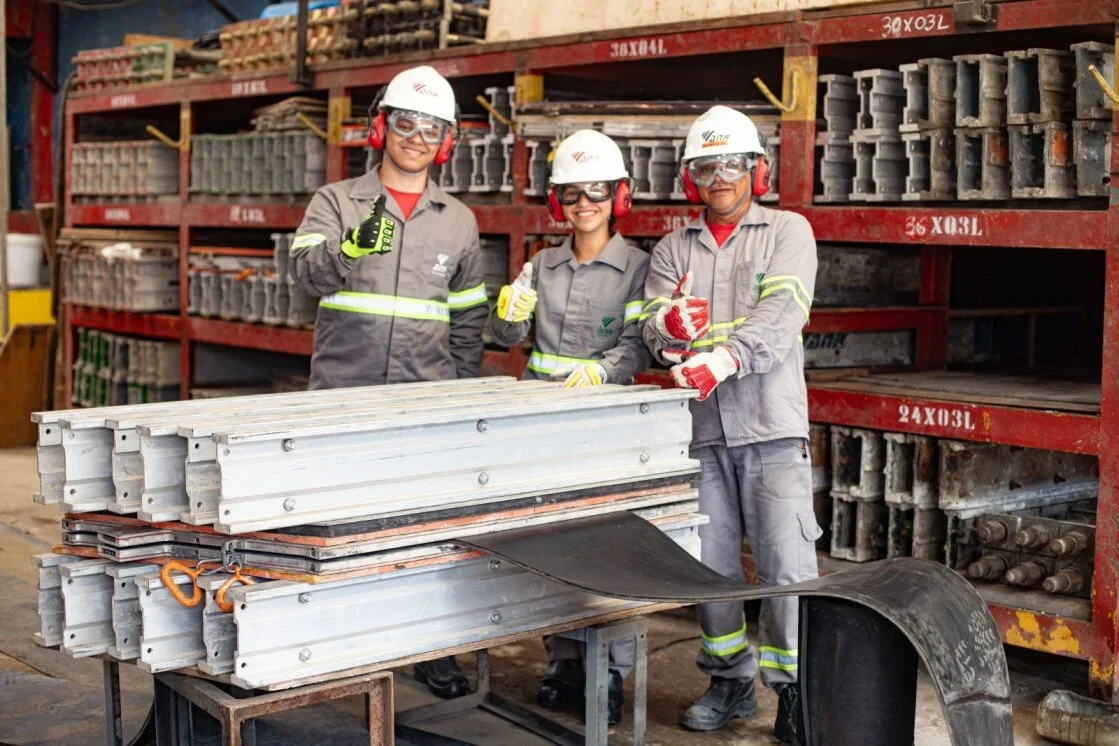
A ANR executa emendas a frio e a quente em campo, utilizando materiais e procedimentos adequados conforme a correia e sua aplicação.
Essa capacidade de atuar com os dois processos é relevante porque evita uma abordagem limitada a um único método.
Em vez de escolher a técnica apenas por conveniência, a avaliação deve considerar a integridade da correia, as condições do transportador, o impacto da parada operacional e a expectativa de desempenho do sistema após a liberação.
Em aplicações industriais, a durabilidade da emenda está diretamente ligada ao conjunto de decisões tomadas antes e durante o serviço.
Preparação inadequada, desalinhamento, escolha incorreta de materiais ou desconsideração do regime de trabalho podem reduzir a confiabilidade do transportador.
Por isso, a comparação entre vulcanização a frio e vulcanização a quente deve servir como orientação inicial, não como substituição de diagnóstico técnico.
Para operações que dependem de transporte contínuo de materiais, a recomendação mais segura é avaliar cada caso com base na condição real da correia e nos requisitos da planta.
Assim, a emenda deixa de ser apenas um reparo pontual e passa a ser uma intervenção técnica de restauração da integridade da correia, contribuindo para continuidade operacional, segurança e melhor aproveitamento do ativo.
Como avaliar a correia antes de realizar a emenda
Antes de executar uma emenda, a correia precisa ser avaliada como parte de um sistema, e não como um componente isolado.
Em muitos casos, a ruptura, o desgaste acelerado ou a abertura de uma emenda anterior são sintomas de uma condição operacional mais ampla: desalinhamento do transportador, tensão de trabalho inadequada, material transportado agressivo, falhas de limpeza, impacto no carregamento ou planejamento de manutenção insuficiente.
Por isso, a qualidade de uma emenda de correia transportadora começa antes da união das extremidades.
O diagnóstico técnico orienta a escolha entre processos possíveis, ajuda a evitar falhas recorrentes e permite definir se a correia tem condição estrutural compatível com a intervenção.
Quando essa etapa é negligenciada, a emenda pode até resolver o ponto visível da falha, mas não necessariamente elimina a causa que compromete a segurança, a disponibilidade e a vida útil do conjunto.
Checklist técnico não operacional antes da emenda
- Condição da carcaça da correia: a carcaça é a estrutura que suporta os esforços de tração e trabalho da correia. Antes da intervenção, é importante verificar se há sinais de separação, cortes profundos, deformações, fadiga estrutural ou danos que possam comprometer a resistência da área a ser emendada.
- Desgaste da cobertura de borracha: a cobertura protege a correia contra abrasão, impacto e contato com o material transportado. Desgastes irregulares, sulcos, arrancamentos ou áreas muito expostas indicam que a emenda deve ser analisada junto com a condição geral da correia.
- Alinhamento do transportador industrial: uma correia desalinhada tende a trabalhar fora do centro, gerando esforço lateral, atrito indevido e desgaste localizado. Se o desalinhamento não for investigado, a nova emenda pode ser submetida ao mesmo tipo de solicitação que causou a falha anterior.
- Tipo de material transportado: granulometria, abrasividade, umidade, temperatura e forma de carregamento influenciam o desgaste da correia e a exigência sobre a emenda. A aplicação industrial deve ser considerada na escolha do método e no planejamento da manutenção.
- Ambiente de trabalho: poeira, umidade, contaminação, exposição a intempéries, presença de resíduos e condições de acesso podem afetar tanto a preparação da correia quanto o controle do processo de emenda.
- Histórico de falhas: a recorrência de rompimentos, trincas, descolamentos, desgastes laterais ou paradas não programadas fornece pistas importantes sobre a causa raiz. A análise do histórico ajuda a diferenciar uma falha pontual de um problema sistêmico no transportador.
- Tensão de trabalho e regime operacional: cargas elevadas, partidas frequentes, operação contínua e variações de solicitação mecânica exigem atenção especial. A emenda precisa ser compatível com o esforço real ao qual a correia será submetida.
Por que o diagnóstico vem antes da execução
Uma análise visual é importante, mas não deve ser o único critério.
A avaliação precisa considerar a condição estrutural da correia, o estado da cobertura, o comportamento do transportador em operação e as possíveis causas da falha.
Em manutenção industrial, a emenda é uma intervenção técnica de restauração da integridade da correia; quando bem especificada, contribui para que o sistema de transporte de materiais volte a operar com maior previsibilidade.
Isso também evita uma decisão simplificada demais entre emenda a frio ou a quente.
A compatibilidade do método depende do tipo de correia, da aplicação, das condições de operação e do estado do ativo.
Não existe uma escolha universal válida para todos os cenários.
Uma correia em ambiente severo, por exemplo, pode exigir critérios diferentes de avaliação em relação a uma correia submetida a menor carga ou menor abrasão.
O ponto central é que o método deve acompanhar a necessidade real do sistema, e não apenas a urgência da parada.
Alerta técnico: a emenda mal especificada pode ampliar o problema
Quando a emenda é definida sem diagnóstico adequado, o risco não se limita ao ponto emendado.
Uma intervenção incompatível com a condição da correia ou com o regime de trabalho pode comprometer a segurança operacional, reduzir a disponibilidade do transportador e encurtar a vida útil do conjunto.
Também pode aumentar a recorrência de manutenções corretivas, elevando o custo total de manutenção do ativo ao longo do tempo.
Em transportadores industriais, a falha nem sempre nasce na emenda.
Ela pode estar relacionada ao conjunto: roletes, tambores, raspadores, pontos de carga, desalinhamento, acúmulo de material, tensão de trabalho ou falta de monitoramento operacional.
Por isso, avaliar apenas a região danificada pode levar a uma conclusão incompleta.
A ANR atua com foco em manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais.
Essa abordagem é relevante porque a decisão sobre a emenda deve considerar a correia, o transportador e a aplicação como um sistema integrado.
Antes de executar o serviço, uma avaliação técnica bem conduzida ajuda a escolher o procedimento mais adequado, reduzir a chance de repetição da falha e preservar a continuidade operacional da planta.
Etapas gerais de uma emenda em correias transportadoras
Uma emenda em correias transportadoras deve ser entendida como uma intervenção técnica planejada, não como uma ação improvisada de reparo.
O objetivo é restabelecer a união das extremidades da correia com controle de preparação, alinhamento, aplicação do método adequado e verificação final, preservando a integridade do transportador industrial e apoiando o retorno seguro do sistema de transporte de materiais à operação.
Em alto nível, o fluxo de uma emenda costuma seguir estas etapas gerais:
-
Avaliação inicial da correia e do transportador
Antes da execução, a equipe técnica verifica a condição da correia, o ponto de intervenção, o alinhamento do conjunto, o tipo de aplicação e os fatores que podem ter contribuído para desgaste, ruptura ou falha.Essa análise ajuda a definir se a emenda será realizada por vulcanização a frio ou a quente, conforme a compatibilidade com a correia e as exigências da operação.
-
Preparação e isolamento seguro da área
A área de trabalho precisa ser organizada para permitir uma manutenção em campo com controle, segurança e acesso adequado ao trecho da correia.Nessa fase, entram o planejamento da intervenção, a comunicação operacional e as medidas de isolamento necessárias para reduzir riscos durante o serviço.
-
Preparação das extremidades da correia
As extremidades que serão unidas passam por preparação técnica para permitir aderência, encaixe e alinhamento adequados.Essa etapa envolve limpeza, verificação de acabamento e cuidado com a geometria da união, sempre de acordo com o método escolhido e com as características da correia.
-
Aplicação do método de emenda adequado
Com a correia preparada, aplica-se o processo definido no diagnóstico: vulcanização a frio ou vulcanização a quente.A escolha não deve ser genérica; ela depende do tipo de correia, da aplicação industrial, das condições de operação e dos requisitos de segurança e durabilidade do sistema.
-
Controle do processo de união
Durante a aplicação, a equipe acompanha a qualidade da união das extremidades, a estabilidade do alinhamento e a conformidade do procedimento.O ponto central é assegurar que a emenda seja executada com controle técnico, sem transformar o serviço em uma simples colagem ou fechamento superficial.
-
Inspeção final e controle de qualidade
Após a cura ou vulcanização, a emenda passa por verificação visual e técnica, observando acabamento, regularidade, alinhamento e condições gerais para retorno ao trabalho.Essa inspeção final é importante para reduzir a chance de falhas recorrentes e assegurar que a correia esteja apta à operação planejada.
-
Liberação técnica e retorno gradual à operação
A liberação deve considerar a condição da emenda, o comportamento do transportador e a segurança do sistema.Quando aplicável, o retorno gradual ajuda a observar o funcionamento da correia no conjunto transportador antes da retomada plena do fluxo de materiais.
Por envolver preparação, alinhamento, controle de qualidade e critérios de segurança, a emenda não deve ser tratada como um procedimento simples.
Uma execução inadequada pode comprometer a disponibilidade do transportador, gerar novas paradas e afetar a vida útil da correia.
Por isso, o serviço deve seguir procedimentos adequados e ser conduzido por equipe qualificada.
No contexto da ANR, esse cuidado técnico se conecta à atuação da empresa em manutenção de transportadores industriais, com equipe qualificada e constantemente capacitada, além de investimento em tecnologia e equipamentos modernos.
Essa estrutura contribui para que a manutenção em campo seja conduzida com foco em segurança, eficiência e adequação ao tipo de aplicação.
A melhor forma de definir o procedimento mais adequado é realizar uma avaliação técnica da correia e das condições de operação.
Assim, a emenda pode ser especificada conforme o regime de trabalho, o estado da correia e a necessidade real do sistema, evitando decisões baseadas apenas na urgência da parada.
Benefícios operacionais de uma emenda bem executada
Uma emenda de correia transportadora bem especificada e executada não deve ser vista apenas como um reparo localizado.
Em manutenção industrial, ela funciona como uma intervenção técnica que ajuda a recuperar a integridade da correia, proteger o desempenho do transportador e reduzir a probabilidade de novas interrupções associadas à mesma região de falha.
Entre os principais benefícios operacionais estão:
- Redução do tempo de parada: quando a emenda é planejada e executada com o método adequado, a operação tende a retornar com mais previsibilidade, evitando improvisações que podem gerar novas paradas.
- Prolongamento da vida útil da correia: a união correta das extremidades contribui para preservar a correia em condições compatíveis com sua aplicação, desde que o conjunto transportador também esteja ajustado e monitorado.
- Aumento da confiabilidade operacional: uma emenda tecnicamente adequada reduz pontos frágeis no sistema e melhora a estabilidade do transporte contínuo de materiais.
- Diminuição de custos de manutenção: ao reduzir falhas recorrentes e intervenções corretivas repetidas, a emenda pode contribuir para um custo total de manutenção mais controlado ao longo do ciclo de uso do ativo.
- Melhoria da produtividade: transportadores mais disponíveis e previsíveis ajudam a manter o fluxo de materiais, evitando impactos em etapas dependentes da planta industrial.
A integridade da correia influencia diretamente o fluxo de materiais, a segurança do sistema e a previsibilidade da operação.
Quando há ruptura, desgaste avançado ou falha em uma união anterior, o transportador pode operar com instabilidade, gerar paradas não programadas e exigir ações corretivas emergenciais.
Por isso, a qualidade da emenda está ligada não apenas ao acabamento da intervenção, mas também à escolha correta do método, à condição estrutural da correia e à compatibilidade com o regime de trabalho.
Em termos de gestão de ativos, uma emenda bem executada contribui para aumentar a disponibilidade do transportador.
Isso significa que o equipamento tende a permanecer mais tempo apto à operação, com menor recorrência de falhas associadas à união da correia.
Esse ganho é especialmente relevante em ambientes industriais nos quais o transporte de materiais depende de continuidade, sincronismo entre processos e Orientação técnica da manutenção.
Também é importante considerar que os benefícios não dependem somente da execução da emenda.
Eles são consequência de um conjunto de decisões técnicas: diagnóstico adequado, preparação correta, seleção do processo a frio ou a quente conforme a aplicação, inspeção final e manutenção compatível com as condições reais de operação.
Uma emenda aplicada sem avaliar desalinhamentos, desgaste da cobertura, tensão de trabalho ou histórico de falhas pode não resolver a causa do problema e resultar em novas intervenções.
A ANR atua nesse contexto com foco em segurança, qualidade, inovação e resultados para os clientes, aplicando sua experiência em manutenção de transportadores industriais para apoiar operações que precisam de confiabilidade e continuidade.
Ao integrar manutenção corretiva, preventiva, monitoramento operacional e consultoria técnica, a análise da emenda deixa de ser uma ação isolada e passa a fazer parte de uma estratégia mais ampla de desempenho do transportador.
Aplicações industriais e tipos de operação que dependem desse serviço
A emenda de correia transportadora é especialmente relevante em operações industriais nas quais o transporte contínuo de materiais faz parte do fluxo produtivo.
Quando a correia perde integridade, sofre ruptura, apresenta desgaste avançado ou precisa ser substituída parcialmente, a parada do transportador pode afetar etapas anteriores e posteriores da planta.
Por isso, em segmentos de alta criticidade, a emenda não deve ser vista apenas como um reparo localizado, mas como uma intervenção técnica ligada à disponibilidade do sistema, à segurança operacional e à estratégia de manutenção.
Entre os setores em que esse serviço tem aplicação direta estão:
- Mineração: operações com movimentação constante de materiais dependem de transportadores industriais robustos e correias em boas condições para manter o fluxo entre extração, beneficiamento e expedição.
- Cimenteiras: o transporte de insumos e materiais em diferentes etapas do processo exige atenção à integridade da correia, especialmente em ambientes de trabalho severos.
- Siderúrgicas: linhas industriais com alta demanda operacional precisam reduzir a recorrência de paradas não programadas, o que torna a emenda tecnicamente especificada um ponto importante da manutenção.
- Pedreiras: a movimentação de materiais abrasivos e pesados pode acelerar desgastes, exigindo avaliação técnica da correia e do conjunto transportador.
- Portos: sistemas de transporte por correias contribuem para operações de movimentação e transferência de materiais, nas quais a continuidade operacional é um fator crítico.
- Papel e celulose: processos industriais integrados dependem de previsibilidade, e a condição das correias influencia diretamente a estabilidade do transporte interno de materiais.
- Agronegócio: em operações de armazenagem, beneficiamento ou movimentação de produtos, a correia íntegra ajuda a evitar interrupções no escoamento interno.
- Usinas: plantas com transporte contínuo precisam de manutenção planejada para preservar a disponibilidade dos equipamentos e reduzir intervenções emergenciais.
O ponto central é que cada aplicação impõe exigências diferentes ao transportador industrial.
O tipo de material transportado, o regime de trabalho, a largura da correia, o ambiente de operação, o nível de abrasão, a presença de umidade, a tensão de trabalho e o histórico de falhas podem influenciar a escolha entre vulcanização a frio e vulcanização a quente.
Portanto, a seleção do método de emenda deve considerar mais do que a correia isoladamente: é necessário observar o sistema de transporte de materiais como um conjunto.
Em ambientes severos, por exemplo, a manutenção planejada tende a ser decisiva para evitar que desgastes evoluam para falhas maiores.
Já em operações nas quais a correia trabalha por longos períodos com alta demanda, a previsibilidade da intervenção pode ser tão importante quanto a própria execução da emenda.
Uma emenda tecnicamente adequada contribui para restaurar a união das extremidades da correia, mas sua durabilidade também depende da compatibilidade do método, da preparação correta, das condições do equipamento e do acompanhamento operacional.
Esse é um dos motivos pelos quais o atendimento em campo tem valor estratégico em manutenção industrial.
A possibilidade de avaliar a correia no contexto real de operação ajuda a compreender fatores como alinhamento do transportador, desgaste da cobertura, condição estrutural da carcaça e recorrência de falhas.
Com essa leitura, a intervenção deixa de ser apenas corretiva e passa a apoiar decisões de manutenção preventiva, monitoramento operacional e consultoria técnica.
No contexto da ANR Serviços e Comércio de Borrachas, o serviço atende correias transportadoras de 16" a 102" e pode ser executado por vulcanização a frio ou a quente, conforme o tipo de correia e a aplicação específica.
A empresa atua com atendimento em campo, operação em nível nacional e soluções personalizadas para diferentes segmentos industriais, sempre conectando a emenda à segurança, à durabilidade e ao desempenho do sistema de transporte.
Converse com a equipe técnica da ANR Serviços
Para avaliar emenda de correia transportadora conforme a realidade da sua operação, entre em contato com a ANR Serviços e apresente as condições do equipamento.
Perguntas importantes sobre o tema
Qual a diferença entre emenda a frio e emenda a quente?
A diferença está no processo usado para unir as extremidades da correia transportadora.
Na emenda a frio, a união é realizada com materiais e procedimentos específicos que não dependem de vulcanização térmica no campo de aplicação.
Já na emenda a quente, o processo envolve vulcanização com controle técnico adequado, conforme a compatibilidade da correia e as condições do serviço.
Não existe um método universalmente melhor para todos os casos.
A escolha entre emenda a frio e emenda a quente depende do tipo de correia, da aplicação industrial, do regime de trabalho, da largura da correia, das condições do transportador e dos requisitos de segurança e durabilidade.
Por isso, a emenda de correia transportadora deve ser definida com base em avaliação técnica, não apenas pela preferência pelo método.
Quando é necessário fazer uma emenda em correia transportadora?
A emenda é necessária quando é preciso unir as extremidades da correia, restaurar sua integridade ou permitir que o sistema de transporte de materiais volte a operar com segurança.
Isso pode ocorrer em situações como instalação de uma nova correia, substituição de um trecho, recuperação após falha, ruptura, desgaste localizado ou intervenção de manutenção corretiva.
Também pode ser indicada em planejamentos de manutenção preventiva, quando a condição da correia exige intervenção antes que a falha cause uma parada operacional mais crítica.
O ponto central é entender que a emenda não deve ser vista apenas como um reparo pontual: ela é uma intervenção técnica que influencia a confiabilidade do transportador industrial, a segurança do sistema e a continuidade produtiva.
A emenda pode aumentar a vida útil da correia?
Uma emenda bem especificada e bem executada pode contribuir para prolongar a vida útil da correia, desde que a correia e o conjunto transportador estejam em condições compatíveis com a operação.
Isso significa que o resultado não depende apenas da união das extremidades, mas também da condição da carcaça, da cobertura de borracha, do alinhamento do transportador, da tensão de trabalho e do ambiente operacional.
Se a causa da falha estiver relacionada a desalinhamento, sobrecarga, desgaste excessivo ou outra condição do sistema, a emenda isoladamente pode não resolver a recorrência do problema.
Por isso, a avaliação técnica antes da execução é essencial para escolher o método adequado e reduzir o risco de novas paradas não programadas.
É possível executar o serviço em campo?
Sim.
No contexto dos serviços descritos pela ANR, o atendimento em campo faz parte dos diferenciais da empresa para emendas em correias transportadoras.
Esse tipo de atendimento é importante porque muitos transportadores industriais estão integrados a linhas produtivas, plantas de mineração, cimenteiras, siderúrgicas, pedreiras, portos, operações de papel e celulose, agronegócio e usinas.
A execução em campo exige equipe qualificada, equipamentos adequados e procedimentos compatíveis com o tipo de correia e a aplicação.
Como cada operação apresenta condições próprias, a recomendação é avaliar previamente o transportador, o ambiente de trabalho e a criticidade da correia para definir a abordagem mais segura e eficiente.
Quais larguras de correia podem ser atendidas?
Conforme o serviço descrito, a ANR realiza emendas em correias transportadoras com larguras de 16" a 102".
Essa faixa permite atender diferentes aplicações industriais, desde sistemas de menor porte até transportadores usados em operações de maior capacidade.
A largura, porém, é apenas um dos fatores de avaliação.
Também devem ser considerados o tipo de correia, a aplicação, o material transportado, o regime de operação, a condição estrutural da correia e a necessidade de emenda a frio ou a quente.
Esses critérios ajudam a definir o procedimento mais adequado e a reduzir riscos de falha após a liberação do equipamento.
Como escolher o melhor método de emenda?
O melhor método deve ser definido por avaliação técnica.
Em geral, a escolha considera o tipo de correia, a condição das extremidades, a aplicação industrial, o ambiente de operação, a largura da correia, a tensão de trabalho, o histórico de falhas e os requisitos de segurança do sistema.
A vulcanização a frio pode ser considerada em determinados contextos quando os materiais e a preparação da superfície são compatíveis com a aplicação.
A vulcanização a quente pode ser indicada em outros cenários, desde que exista compatibilidade com a correia e controle técnico do processo.
Em ambos os casos, a qualidade da preparação, da execução e da inspeção final influencia diretamente a confiabilidade da emenda.
Para evitar uma escolha baseada apenas em suposições, o ideal é solicitar uma avaliação técnica.
A ANR atua com manutenção de transportadores industriais, emendas a frio e a quente, atendimento em campo e soluções personalizadas conforme a necessidade de cada aplicação, sempre considerando segurança, durabilidade e continuidade operacional.
As informações sobre emenda de correia transportadora devem ser aplicadas de acordo com as condições específicas de cada operação.