Galeria
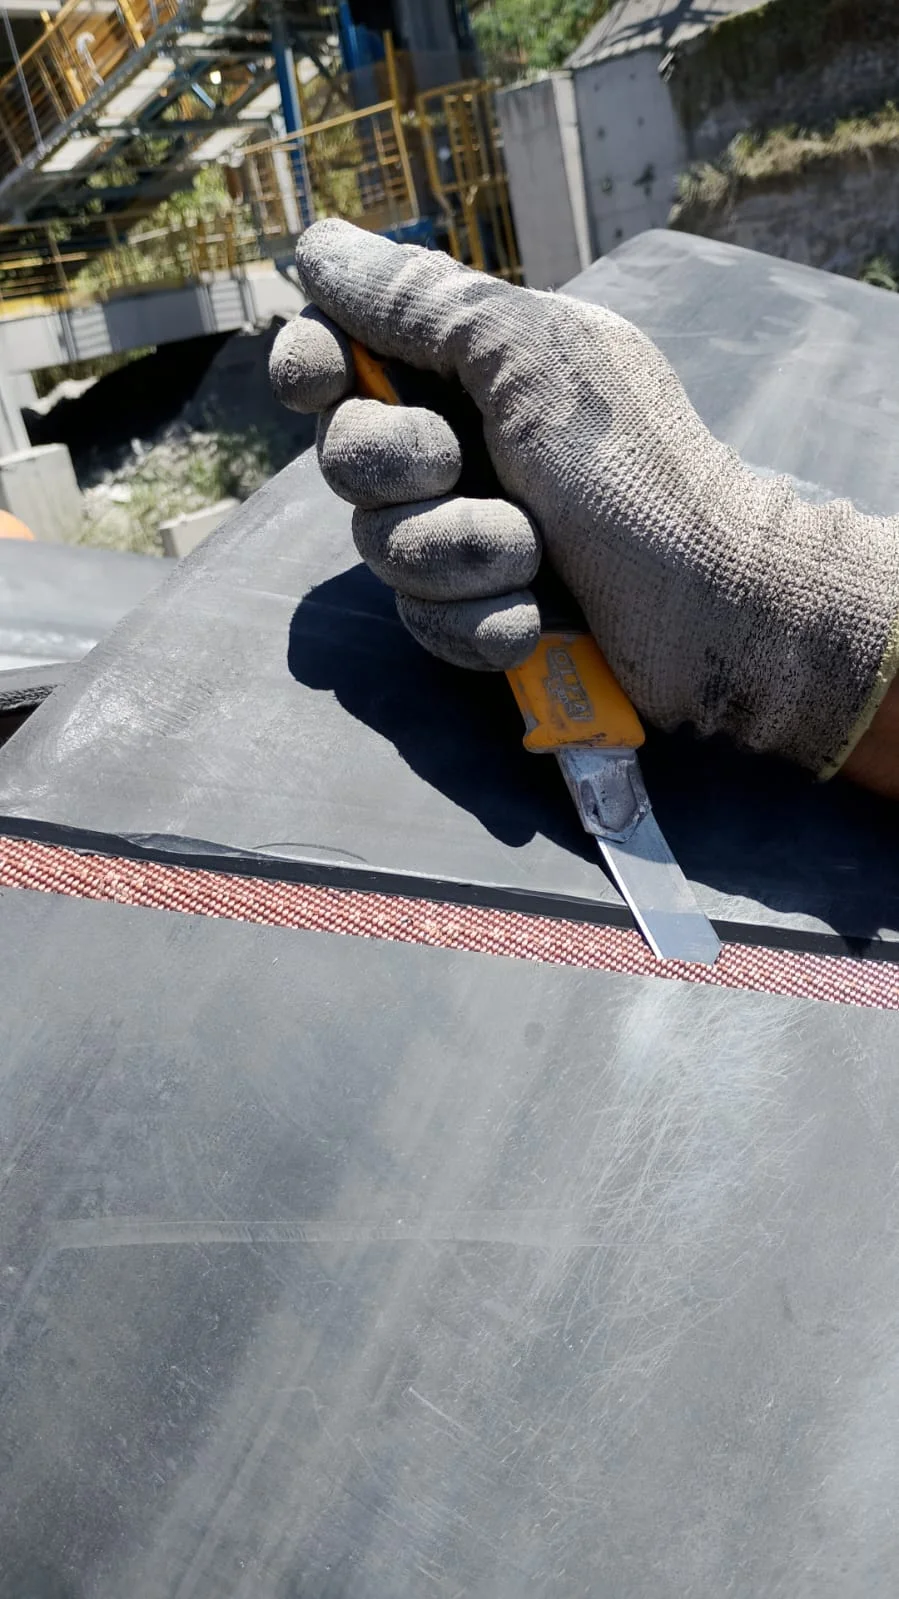
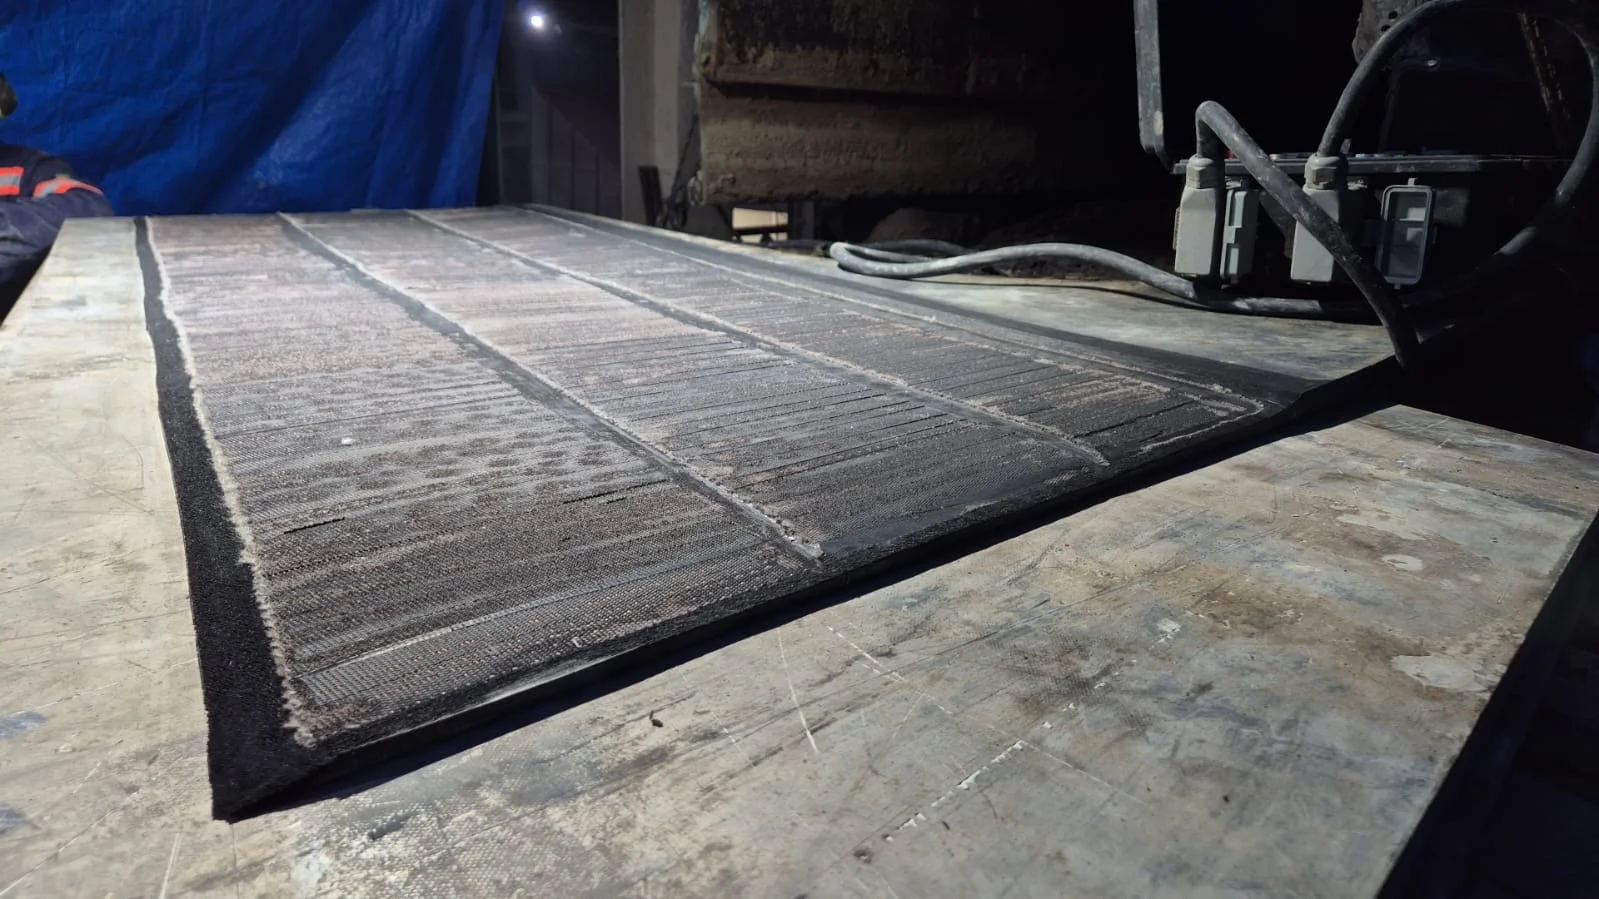
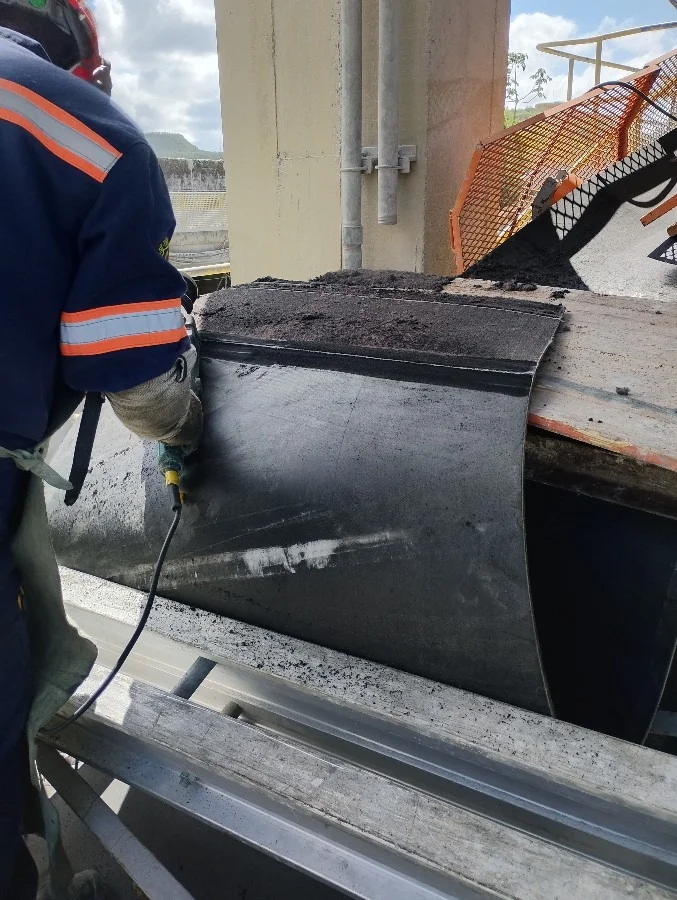
Clique nas imagens para ampliar
Como funciona o serviço de emenda de correia transportadora e quando é necessária
O serviço de emenda de correia transportadora existe para resolver um ponto crítico dos sistemas de transporte industrial: a necessidade de unir ou recuperar as extremidades da correia de forma técnica, segura e compatível com a operação.
Quando essa união não é bem executada, a integridade da correia pode ser comprometida, elevando o risco de falhas, desalinhamentos, perdas de material e paradas não programadas.
Emenda de correia transportadora é o processo técnico de união das extremidades de uma correia, por vulcanização a frio ou a quente, para restaurar sua continuidade operacional.
A escolha do método depende do tipo de correia, da aplicação, das condições do transportador industrial e das exigências de segurança da planta.
Em uma planta industrial, a correia transportadora não atua isoladamente.
Ela faz parte de um transportador industrial que envolve estrutura, tambores, roletes, acionamento, raspadores, alinhamento, tensão e condições de carga.
Por isso, a emenda não deve ser vista apenas como um reparo pontual na borracha, mas como uma decisão de manutenção industrial que influencia a confiabilidade do conjunto.
Na prática, a emenda tem três funções centrais:
- unir as extremidades da correia para restabelecer a continuidade do transporte;
- restaurar a capacidade operacional do sistema quando a correia foi instalada, substituída ou reparada;
- contribuir para a redução de falhas associadas a separações, rasgos, desalinhamento ou perda de aderência na região emendada.
Esse impacto é especialmente relevante porque uma falha na correia pode interromper o fluxo de materiais e afetar etapas inteiras da produção.
Em setores que dependem de transporte contínuo, como mineração, cimenteiras, siderúrgicas, pedreiras, portos, papel e celulose, agronegócio e usinas, uma parada não programada tende a gerar efeitos em cadeia: acúmulo de material, ociosidade de equipamentos, necessidade de manutenção corretiva emergencial e maior exposição da equipe a intervenções em campo.
A qualidade da emenda depende da compatibilidade entre método, tipo de correia e aplicação.
Emendas a frio e a quente podem ser utilizadas conforme as condições técnicas do sistema, os materiais adequados e o ambiente operacional.
Não há uma escolha universalmente correta para todos os casos; a decisão deve considerar a largura da correia, o regime de trabalho, o material transportado, a criticidade do transportador, a condição das extremidades e o histórico de falhas.
É nesse ponto que a emenda deixa de ser apenas uma execução mecânica e passa a ser parte da estratégia de confiabilidade.
Uma união tecnicamente adequada ajuda a preservar a vida útil da correia, favorece a continuidade produtiva e reduz a recorrência de intervenções emergenciais.
Já uma emenda mal especificada, preparada sem o cuidado necessário ou aplicada sem considerar o contexto da operação pode se tornar um novo ponto de falha.
A ANR Serviços e Comércio de Borrachas atua justamente nesse universo de manutenção de transportadores industriais, com foco em manutenção corretiva, preventiva, monitoramento operacional e consultoria técnica.
Sua trajetória tem início em 1978, com fundação oficial em 2015, e está associada ao compromisso com segurança, qualidade, inovação e resultados para clientes industriais.
No contexto da emenda de correias, essa experiência é importante porque a avaliação técnica em campo ajuda a definir a solução mais coerente com a realidade de cada transportador.
Antes de especificar uma emenda, vale observar alguns pontos fundamentais:
- a correia está sendo instalada, reparada ou substituída?
- existe histórico de ruptura, desalinhamento ou desgaste irregular?
- o transportador opera em condição crítica para a produção?
- o material transportado é abrasivo, úmido, pesado ou de fluxo contínuo?
- a parada será corretiva ou planejada dentro da manutenção preventiva?
- o método de emenda é compatível com o tipo de correia e sua aplicação?
Essas perguntas ajudam a evitar uma visão simplificada do problema.
Em muitos casos, a falha visível na correia é apenas o sintoma de uma condição operacional maior, como tensão inadequada, desalinhamento, excesso de carga, desgaste de componentes ou ausência de inspeções periódicas.
Por isso, o diagnóstico técnico deve considerar tanto a emenda quanto o comportamento do transportador como sistema.
Síntese técnica, a emenda de correia transportadora é uma intervenção essencial para manter a integridade da correia e a continuidade do transporte de materiais.
Quando tratada como decisão técnica, e não apenas como reparo emergencial, ela contribui para uma manutenção industrial mais segura, previsível e alinhada à produtividade da planta.
Emenda a frio e emenda a quente: diferenças, aplicações e cuidados
A escolha entre emenda a frio e emenda a quente não deve ser tratada como uma disputa entre um método melhor e outro pior.
Em um serviço de emenda de correia transportadora bem especificado, o ponto central é a compatibilidade entre o método de vulcanização, o tipo de correia, o ambiente operacional e a criticidade do transportador industrial.
A decisão técnica precisa considerar como a correia trabalha, qual material transporta, quais esforços recebe e quais condições podem interferir na adesão e na durabilidade da emenda.
De forma geral, os dois métodos têm a mesma finalidade: unir as extremidades da correia transportadora para restaurar sua integridade e permitir a continuidade segura do transporte de materiais.
O que muda é a forma de execução, especialmente em relação ao uso de temperatura, ao processo de adesão, aos materiais de emenda e aos cuidados exigidos durante a preparação da superfície.
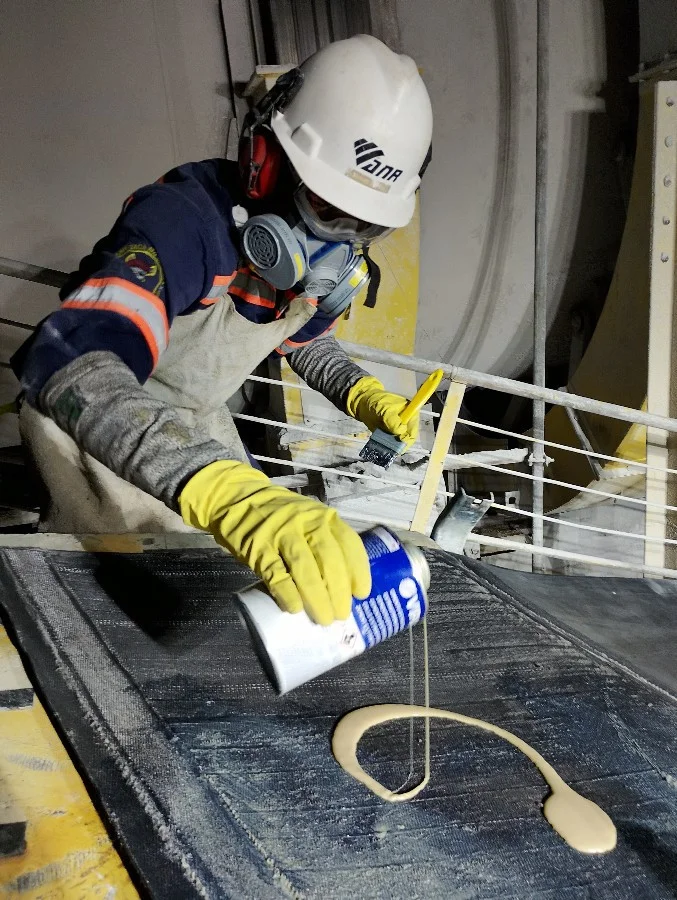
- Emenda a frio: utiliza vulcanização a frio, com aplicação de materiais e procedimentos adequados ao tipo de correia e à sua aplicação. Pode ser considerada em cenários nos quais a execução em campo exige uma solução tecnicamente compatível com as condições disponíveis, sempre dependendo da avaliação da correia, do ambiente e da operação.
- Emenda a quente: utiliza vulcanização com temperatura, também com materiais e procedimentos definidos conforme a correia e a aplicação. Pode ser indicada quando a característica do sistema, a exigência operacional e o tipo de correia tornam esse método tecnicamente mais adequado.
Na prática, a diferença não está apenas no uso ou não de temperatura.
A emenda a frio depende fortemente da qualidade da preparação, da limpeza, da regularidade da superfície e da correta aplicação dos materiais de adesão.
Já a emenda a quente exige controle técnico do processo de vulcanização, compatibilidade dos materiais e atenção ao conjunto de parâmetros operacionais envolvidos na execução.
Em ambos os casos, falhas de preparação, contaminação da superfície, desalinhamento das extremidades ou escolha inadequada dos materiais podem comprometer o desempenho da emenda.
Antes de definir o método, é recomendável avaliar fatores como largura da correia, tipo de material transportado, abrasividade da carga, umidade, temperatura do ambiente, presença de resíduos, regime de operação, tensão de trabalho e criticidade do transportador dentro da planta.
Um transportador que opera em etapa crítica da produção pode exigir uma análise diferente de um sistema secundário, mesmo quando as correias parecem semelhantes.
Da mesma forma, correias expostas a cargas abrasivas, operação intensa ou ambientes severos podem demandar cuidados adicionais na seleção do método e na inspeção prévia.
Outro ponto importante é que a largura da correia influencia a estratégia de execução.
A ANR realiza emendas em correias transportadoras de 16 a 102 polegadas, com processos a frio e a quente, o que permite adequar o atendimento a diferentes configurações de transportadores industriais.
Como a empresa atua em campo, com equipe especializada e equipamentos modernos, a avaliação pode considerar a realidade operacional do cliente, e não apenas uma recomendação genérica baseada no tipo de correia.
A escolha correta também passa pela pergunta: a emenda será feita como resposta a uma falha corretiva ou dentro de uma estratégia preventiva? Em uma manutenção corretiva, o foco costuma estar na restauração segura da operação, sempre respeitando os limites técnicos do sistema.
Em uma abordagem preventiva, a análise pode incluir histórico de falhas, sinais de desgaste, alinhamento do transportador, condição dos componentes e possibilidade de programar a intervenção com menor impacto sobre a produção.
Por isso, a melhor decisão não é simplesmente perguntar se a emenda a frio ou a quente é mais vantajosa.
A pergunta tecnicamente mais útil é: qual método oferece melhor compatibilidade com esta correia, neste transportador, sob estas condições operacionais? Essa visão reduz o risco de tratar a emenda como um reparo isolado e reforça seu papel como parte da confiabilidade do sistema de transporte.
A ANR, com atuação em manutenção de transportadores industriais, manutenção corretiva, preventiva, monitoramento operacional e consultoria técnica, trabalha com essa lógica de adequação por aplicação.
Ao executar emendas a frio e a quente em campo, a empresa considera que segurança, durabilidade e desempenho dependem da combinação entre equipe capacitada, equipamentos apropriados, materiais adequados e diagnóstico técnico responsável.
Assim, a emenda deixa de ser apenas uma união mecânica entre extremidades e passa a integrar uma decisão de manutenção voltada à continuidade operacional.
Como escolher o método de emenda mais adequado para cada correia
A escolha entre emenda a frio e emenda a quente não deve ser feita apenas pela preferência do fornecedor, pela urgência da parada ou pelo costume da equipe de manutenção.
Em correias transportadoras, o método mais adequado depende da análise conjunta da largura da correia, do tipo de transportador industrial, do material transportado, da carga aplicada, do nível de abrasão, das condições de alinhamento, da tensão de trabalho e da criticidade operacional do equipamento.
Na prática, a emenda é uma decisão técnica que influencia a confiabilidade do sistema.
Uma correia em operação leve, com ambiente menos agressivo e menor criticidade, pode exigir uma abordagem diferente daquela utilizada em um transportador essencial para mineração, siderurgia, cimenteira, porto, pedreira, agronegócio, papel e celulose ou usina.
Por isso, antes de definir o método, o ideal é combinar inspeção técnica, avaliação da condição real da correia e entendimento do regime de operação.
A ANR atua em manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria técnica para transportadores industriais, o que permite apoiar essa decisão com uma visão mais ampla do sistema, e não apenas da emenda isolada.
Esse ponto é importante porque uma falha recorrente na região emendada pode estar relacionada a fatores como desalinhamento, desgaste irregular, excesso de tensão, contaminação, abrasão elevada ou condição inadequada dos componentes do transportador.
Antes de definir a emenda, verifique
- Tipo de correia e aplicação industrial.
- Largura da correia e características do transportador.
- Material transportado e nível de abrasividade.
- Carga, tensão e regime de operação.
- Ambiente de trabalho, incluindo umidade, temperatura e presença de contaminantes.
- Condição das extremidades da correia.
- Histórico de falhas, rasgos, descolamentos ou emendas anteriores.
- Alinhamento do transportador e estabilidade do percurso da correia.
- Criticidade da linha para a continuidade operacional.
- Necessidade de inspeção em campo antes da decisão final.
Matriz qualitativa para orientar a decisão
| Critério avaliado | O que observar | Como influencia a escolha |
|---|---|---|
| Condição da correia | Desgaste, danos nas extremidades, deformações e histórico de reparos | Pode indicar se a emenda é tecnicamente viável ou se a correia exige avaliação mais ampla |
| Tipo de material transportado | Granulometria, abrasividade, umidade e possibilidade de contaminação | Materiais mais agressivos exigem maior atenção à resistência e à preparação da emenda |
| Criticidade operacional | Impacto da parada do transportador na planta industrial | Quanto maior a criticidade, maior deve ser o rigor na escolha do método e na inspeção prévia |
| Largura da correia | Dimensão da correia e acesso ao ponto de intervenção | Influencia logística de execução, preparação, alinhamento e controle da emenda |
| Tensão e carga | Esforço mecânico aplicado durante a operação | Afeta a exigência técnica sobre adesão, resistência e estabilidade da união |
| Ambiente operacional | Umidade, poeira, temperatura, exposição e limpeza da área | Pode interferir na preparação da superfície e na seleção dos materiais adequados |
| Alinhamento do sistema | Desvios de percurso, desgaste lateral e instabilidade | Se não for corrigido, pode comprometer a durabilidade da emenda, independentemente do método |
| Histórico de falhas | Repetição de rompimentos, descolamentos ou paradas não programadas | Ajuda a identificar se o problema está na emenda, na correia ou no transportador como conjunto |
Essa matriz não substitui uma avaliação em campo, mas ajuda engenheiros, compradores técnicos e equipes de manutenção a organizar as informações antes de solicitar uma recomendação.
O erro mais comum é analisar apenas o ponto rompido da correia, quando a causa pode estar distribuída pelo sistema: roletes travados, desalinhamento, tensão inadequada, acúmulo de material, raspadores mal ajustados ou operação acima da condição esperada para aquela aplicação.
Quando a emenda a frio pode ser considerada
De forma geral, a emenda a frio pode ser considerada quando as condições de aplicação, o tipo de correia e o ambiente operacional permitem uma união por adesão com materiais compatíveis.
Ela costuma ser avaliada em cenários nos quais a logística de execução em campo, o acesso ao transportador e a condição da correia favorecem esse tipo de processo.
Ainda assim, a decisão não deve ser automática.
A preparação das superfícies, a limpeza, o alinhamento das extremidades e a compatibilidade dos materiais são determinantes para o desempenho da emenda.
Em ambientes com contaminação, umidade intensa, abrasão elevada ou maior exigência mecânica, a análise técnica precisa ser ainda mais criteriosa.
Quando a emenda a quente pode ser considerada
A emenda a quente, por envolver vulcanização com aplicação de temperatura e equipamentos apropriados, pode ser indicada em situações nas quais a correia, a aplicação e a criticidade operacional exigem uma solução compatível com maior rigor técnico de união.
Ela deve ser avaliada conforme o tipo de correia, as condições de operação e a disponibilidade de estrutura adequada para execução segura.
Isso não significa que seja universalmente superior em todos os casos.
Em manutenção industrial, o melhor método é aquele compatível com o conjunto de variáveis da operação.
Uma escolha tecnicamente adequada considera não apenas a resistência esperada da emenda, mas também a condição real da correia, o estado do transportador e as exigências do processo produtivo.
A decisão correta depende do sistema, não apenas da correia
A emenda de correia transportadora deve ser tratada como parte da gestão de confiabilidade do transportador.
Se a correia trabalha desalinhada, com tensão inadequada ou submetida a abrasão severa, a nova emenda pode voltar a apresentar problemas mesmo quando executada com materiais e procedimentos corretos.
Por isso, avaliar apenas o método de emenda é insuficiente.
Uma abordagem mais segura inclui inspeção da correia, verificação do transportador, análise do histórico de manutenção e entendimento da aplicação industrial.
A partir dessa leitura, é possível definir se a intervenção deve ser corretiva, preventiva ou acompanhada por monitoramento operacional.
Também pode ser necessário orientar ajustes no sistema antes ou depois da emenda, sempre conforme avaliação técnica.
Para empresas que dependem de transporte contínuo de materiais, essa análise reduz decisões tomadas por tentativa e erro.
O objetivo não é escolher entre frio ou quente como uma preferência fixa, mas selecionar o método mais coerente com a operação, com a segurança da equipe e com a continuidade produtiva da planta.
Etapas técnicas de uma emenda segura em correias transportadoras
Uma emenda segura em correias transportadoras depende menos de uma ação isolada e mais de uma sequência técnica bem controlada.
Em transportadores industriais, a união das extremidades da correia precisa preservar alinhamento, aderência, integridade estrutural e segurança operacional, seja em uma intervenção corretiva, seja dentro de um plano preventivo de manutenção.
De forma geral, as etapas abaixo representam o fluxo técnico esperado para uma emenda de correia transportadora, sem substituir a avaliação em campo nem os procedimentos específicos definidos conforme o tipo de correia, método de vulcanização, aplicação e condições reais do transportador.
- Análise inicial da correia e do transportador
Antes de qualquer corte ou preparação, a equipe técnica avalia a condição da correia, o tipo de aplicação, o ambiente operacional, a largura da correia, o regime de trabalho e possíveis sinais de falha no sistema.
Essa análise ajuda a identificar se a emenda é tecnicamente adequada e se há fatores externos que podem comprometer o resultado, como desalinhamento recorrente, desgaste acentuado, danos na carcaça, contaminação na área de trabalho ou problemas no próprio transportador.
Essa etapa é importante porque uma emenda bem executada pode ter seu desempenho prejudicado se o sistema continuar operando com falhas mecânicas, tensionamento inadequado ou componentes desalinhados.
- Preparação das extremidades da correia
A preparação da correia é uma das fases mais sensíveis do processo.
As extremidades precisam ser trabalhadas de modo compatível com o método definido, seja emenda a frio ou vulcanização a quente.
O objetivo é criar condições adequadas para a união, respeitando o tipo de correia e os materiais de emenda aplicáveis àquela operação.
Falhas nessa etapa, como preparação irregular, cortes imprecisos ou remoção inadequada de camadas, podem comprometer a área de contato e reduzir a confiabilidade da emenda.
Por isso, a preparação não deve ser tratada como simples acabamento, mas como parte essencial da durabilidade do conjunto.
- Limpeza e controle da superfície
A limpeza da área de emenda é fundamental para favorecer a adesão dos materiais.
Poeira, umidade, resíduos de processo, óleos, partículas minerais ou qualquer contaminação presente na superfície podem interferir na qualidade da união.
Em ambientes industriais como mineração, cimenteiras, siderúrgicas, pedreiras, portos, papel e celulose, agronegócio e usinas, a presença de abrasivos e contaminantes pode variar bastante.
Por isso, o controle da superfície precisa considerar o ambiente real da operação, e não apenas a condição visual da correia.
- Alinhamento e posicionamento das extremidades
O alinhamento das extremidades influencia diretamente o comportamento da correia após o retorno à operação.
Uma emenda desalinhada pode contribuir para desvios de trajetória, esforços irregulares, desgaste lateral, sobrecarga localizada e maior necessidade de intervenções futuras.
Nessa fase, a equipe verifica o posicionamento da correia para que a união não introduza uma irregularidade permanente no sistema.
O cuidado com alinhamento é especialmente relevante em transportadores críticos, nos quais pequenas variações podem afetar a continuidade operacional.
- Aplicação dos materiais adequados ao método escolhido
Com a correia preparada, limpa e alinhada, são aplicados os materiais compatíveis com a emenda definida.
A escolha e o uso desses materiais devem respeitar o tipo de correia, a aplicação industrial e o processo adotado, seja a frio ou a quente.
De modo geral, a escolha inadequada de materiais é uma das causas que podem comprometer a durabilidade da emenda no setor.
Por isso, a definição técnica não deve se basear apenas na disponibilidade imediata, mas na compatibilidade entre correia, carga transportada, ambiente e exigência operacional.
- Prensagem, vulcanização ou consolidação da emenda
Na execução a quente, a vulcanização envolve uso de temperatura e prensagem conforme o processo técnico aplicável.
Na emenda a frio, a consolidação depende da aplicação correta dos materiais e das condições exigidas pelo método.
Em ambos os casos, o controle do processo é determinante para que a união das extremidades alcance boa estabilidade operacional.
Essa etapa exige atenção porque a emenda passa a ser uma região crítica da correia.
Se houver falha de prensagem, cura, aderência ou uniformidade, a operação pode apresentar pontos de fragilidade durante o transporte de materiais.
- Inspeção final antes do retorno à operação
Após a execução, a inspeção final verifica acabamento, alinhamento, integridade visual da área emendada e condições gerais para retomada do transportador.
Essa conferência não deve ser negligenciada, pois permite identificar inconsistências antes que a correia volte a trabalhar sob carga.
A verificação também contribui para a segurança operacional, reduzindo o risco de retorno prematuro com alguma não conformidade aparente.
Em plantas industriais, esse cuidado ajuda a proteger pessoas, equipamentos e a continuidade do processo produtivo.
- Acompanhamento técnico e observação do comportamento em operação
Depois da liberação, é recomendável observar o comportamento da correia em funcionamento, especialmente nos primeiros ciclos operacionais.
O objetivo é verificar se há desvios, ruídos, vibrações, movimentação irregular ou sinais de esforço anormal na região da emenda.
Essa visão preventiva reforça que a emenda não termina apenas na união física das extremidades.
Ela faz parte de uma estratégia maior de manutenção de transportadores, segurança em manutenção industrial e confiabilidade dos equipamentos.
A ANR atua com emendas em correias transportadoras de 16 a 102 polegadas, utilizando processos a frio e a quente conforme a aplicação.
Seu foco em qualidade, segurança, inovação, equipamentos modernos e equipe especializada em campo está alinhado à necessidade de executar cada etapa com critério técnico, sem tratar a emenda como um reparo improvisado.
Em sistemas de transporte contínuo, a diferença entre uma intervenção pontual e uma solução confiável está justamente no controle dessas etapas.
Setores que dependem da emenda de correias para reduzir paradas
Em indústrias que trabalham com transporte contínuo de materiais, a correia transportadora costuma estar diretamente ligada ao ritmo da produção.
Quando ocorre uma ruptura, desgaste localizado ou necessidade de união das extremidades da correia, a emenda deixa de ser apenas uma intervenção mecânica e passa a ser uma decisão estratégica de manutenção industrial: ela influencia a continuidade operacional, a confiabilidade dos equipamentos e a capacidade da planta de evitar paradas não programadas.
A criticidade da emenda varia conforme o setor.
Não basta avaliar apenas se a correia pode voltar a operar; é necessário considerar o tipo de carga transportada, o nível de abrasão, a presença de umidade, o volume movimentado, a largura da correia, o regime de trabalho e a importância daquele transportador dentro do processo.
Em algumas operações, uma parada em um único ponto do transportador industrial pode afetar etapas anteriores e posteriores da produção, exigindo resposta corretiva rápida e, principalmente, planejamento preventivo.
Principais setores atendidos por emendas de correias transportadoras:
- Mineração: operações de mineração dependem de correias para movimentar materiais em grande volume, muitas vezes sob condições severas de abrasão e carga. Nesse contexto, a emenda precisa ser compatível com a exigência operacional do transportador, pois falhas recorrentes podem comprometer a sequência de britagem, beneficiamento ou expedição.
- Cimenteiras: em cimenteiras, as correias podem atuar no transporte de matérias-primas, insumos e produto em diferentes etapas do processo. A poeira, a abrasividade e o regime contínuo tornam a manutenção preventiva essencial para reduzir intervenções emergenciais.
- Siderúrgicas: o ambiente siderúrgico tende a exigir alta confiabilidade dos sistemas de transporte, pois a movimentação de materiais está integrada a processos industriais críticos. A qualidade da emenda contribui para manter a integridade da correia e reduzir riscos de interrupção.
- Pedreiras: pedreiras utilizam transportadores para deslocar agregados e materiais fragmentados, geralmente com alto potencial abrasivo. A condição da correia, o alinhamento e a escolha do método de emenda devem ser avaliados para evitar desgaste prematuro e falhas repetitivas.
- Portos: em operações portuárias, correias transportadoras podem fazer parte de fluxos de carga e descarga de materiais a granel. Como a produtividade depende da disponibilidade dos equipamentos, a emenda adequada ajuda a sustentar a continuidade do transporte e a previsibilidade operacional.
- Papel e celulose: nesse segmento, o transporte por correias pode estar associado a materiais específicos do processo produtivo, com exigências de limpeza, regularidade e confiabilidade. A inspeção técnica ajuda a definir se a emenda atende à condição da correia e ao ambiente de operação.
- Agronegócio: em unidades ligadas ao agronegócio, transportadores movimentam diferentes tipos de materiais, muitas vezes em rotinas sazonais ou de alto volume. A manutenção corretiva resolve ocorrências imediatas, mas o acompanhamento preventivo reduz a probabilidade de paradas em momentos críticos.
- Usinas: usinas dependem de transportadores para manter fluxos internos de materiais e insumos. A emenda deve ser analisada dentro do conjunto do sistema, considerando tensão, alinhamento, histórico de falhas e criticidade do equipamento para a operação.
Em todos esses setores, a emenda de correia transportadora deve ser compreendida como parte de uma estratégia mais ampla de manutenção corretiva, manutenção preventiva e monitoramento operacional.
A correção emergencial pode ser necessária para restabelecer o transporte, mas a prevenção ajuda a identificar sinais de desgaste, desalinhamento, danos nas bordas, falhas de cobertura e condições que podem evoluir para ruptura.
A ANR Serviços e Comércio de Borrachas atua com manutenção de transportadores industriais e atende diversos segmentos da indústria, operando em nível nacional conforme a necessidade das aplicações.
Sua atuação em emendas a frio e a quente, combinada com atendimento em campo, equipe especializada e equipamentos modernos, permite apoiar operações que precisam restaurar a integridade da correia com foco em segurança, durabilidade e continuidade produtiva.
Por isso, ao avaliar uma emenda, a pergunta principal não deve ser apenas quando a correia volta a funcionar, mas se o método escolhido está tecnicamente adequado ao setor, ao material transportado, ao tipo de correia e à criticidade do transportador.
Essa análise é o que diferencia uma intervenção pontual de uma solução alinhada à confiabilidade dos equipamentos industriais.
Converse com a equipe técnica da ANR Serviços
Para avaliar serviço de emenda de correia transportadora conforme a realidade da sua operação, entre em contato com a ANR Serviços e apresente as condições do equipamento.
Perguntas importantes sobre o tema
Antes de solicitar uma emenda, vale transformar a dúvida operacional em dados técnicos.
Quanto mais claras forem as informações sobre a correia transportadora, o transportador industrial, o tipo de carga, a largura da correia, o histórico de falhas e as condições do ambiente, mais segura tende a ser a avaliação sobre o método de emenda, a necessidade de manutenção corretiva ou preventiva e o retorno do equipamento à operação.
A ANR atua com atendimento em campo, equipe constantemente capacitada e soluções personalizadas em manutenção de transportadores industriais, incluindo manutenção corretiva, preventiva, monitoramento operacional e consultoria técnica.
Por isso, ao buscar um serviço de emenda de correia transportadora, o ideal é tratar a contratação como uma decisão técnica, não apenas como uma intervenção emergencial.
Quando a emenda de correia transportadora é indicada?
A emenda é indicada quando é necessário unir as extremidades da correia ou restaurar sua integridade para manter o transportador em funcionamento seguro.
Ela pode ser considerada em situações de instalação, substituição parcial, rompimento, desgaste localizado ou necessidade de correção após uma falha operacional.
A decisão, porém, depende de inspeção técnica.
Nem todo dano deve ser tratado apenas com emenda, e nem toda correia em operação crítica pode aguardar uma parada não programada para receber manutenção.
A avaliação deve considerar o estado da correia, o alinhamento do transportador, a tensão de trabalho, o tipo de material transportado e o regime operacional da planta.
Qual a diferença entre emenda a frio e emenda a quente?
A emenda a frio utiliza processo de vulcanização a frio, com materiais e procedimentos adequados ao tipo de correia e à aplicação.
Já a emenda a quente envolve vulcanização com temperatura e equipamentos apropriados para promover a união das extremidades.
Nenhum método deve ser escolhido de forma automática.
Em termos práticos:
- Emenda a frio: pode ser considerada conforme as condições de aplicação, disponibilidade operacional, tipo de correia e materiais compatíveis.
- Emenda a quente: pode ser indicada quando a análise técnica aponta necessidade de um processo com aplicação de calor, respeitando as características da correia e do ambiente operacional.
A ANR executa emendas a frio e a quente, em campo, com equipe especializada e equipamentos modernos.
A escolha correta deve partir da compatibilidade entre método, correia e aplicação, e não apenas da preferência por um processo.
O que avaliar antes de solicitar o atendimento técnico?
Antes de acionar uma equipe especializada, reúna informações que ajudem na avaliação em campo e na definição do melhor procedimento.
Um checklist útil inclui:
- largura da correia, especialmente quando há necessidade de atender faixas específicas de aplicação;
- tipo de correia e condições visíveis da cobertura;
- material transportado, como minério, cimento, grãos, celulose, agregados ou outros insumos industriais;
- ambiente operacional, incluindo umidade, abrasão, poeira, temperatura e contaminações;
- histórico de falhas, rompimentos, desalinhamentos ou intervenções anteriores;
- criticidade do transportador dentro da linha produtiva;
- sinais de desgaste em roletes, tambores, raspadores, guias e demais componentes;
- necessidade de manutenção corretiva imediata ou planejamento preventivo.
Esses dados não substituem a inspeção, mas tornam a conversa técnica mais objetiva e ajudam a evitar decisões baseadas apenas no sintoma visível.
Emenda resolve sempre ou pode ser melhor substituir a correia?
A emenda pode restaurar a continuidade operacional quando a correia ainda apresenta condição técnica compatível com o reparo ou com a união das extremidades.
No entanto, se houver desgaste generalizado, danos estruturais extensos, recorrência de falhas ou incompatibilidade com a aplicação, a substituição pode ser avaliada como alternativa.
A diferença central é que a emenda atua sobre a união ou recuperação localizada da correia, enquanto a substituição considera a condição global do componente.
Essa decisão deve ser tomada com base em inspeção técnica, avaliação do risco operacional e análise do transportador como sistema, não apenas da correia isoladamente.
Por que a inspeção do transportador é tão importante?
Porque uma emenda pode ser tecnicamente bem executada e ainda assim sofrer desgaste prematuro se o transportador estiver operando com desalinhamento, excesso de tensão, acúmulo de material, componentes danificados ou condições agressivas não controladas.
A inspeção permite verificar fatores que influenciam a vida útil da correia e da própria emenda, como alinhamento, limpeza, pontos de impacto, abrasão, carregamento irregular e condição dos componentes periféricos.
Em operações industriais, a emenda deve fazer parte de uma visão mais ampla de confiabilidade, manutenção preventiva e continuidade operacional.
Quais informações são necessárias para orçamento e definição do método?
Para definições comerciais e operacionais, é recomendável consultar a empresa com dados reais da aplicação.
De forma técnica, as informações mais úteis costumam incluir largura da correia, tipo de aplicação, material transportado, condição atual da correia, localização da intervenção, histórico de falhas e urgência operacional.
Não é responsável definir preço, prazo, segurança ou método definitivo sem avaliação adequada, pois esses fatores dependem do cenário de campo, do tipo de correia e das condições do transportador.
A ANR trabalha com soluções personalizadas e pode apoiar a tomada de decisão por meio de avaliação técnica, manutenção corretiva, manutenção preventiva, monitoramento operacional e consultoria.
Quando chamar assistência especializada em vez de tentar uma solução provisória?
A assistência especializada deve ser acionada sempre que houver risco à segurança, parada não programada, perda de integridade da correia, rompimento, falha recorrente, dúvida entre emenda a frio e a quente ou impacto direto na produtividade da planta.
Soluções improvisadas podem mascarar o problema e aumentar o risco de novas falhas.
Em transportadores industriais, a emenda afeta segurança operacional, confiabilidade dos equipamentos e continuidade produtiva.
Por isso, o próximo passo mais seguro é solicitar uma avaliação técnica com dados da operação em mãos, especialmente quando a correia atende processos críticos em mineração, cimenteiras, siderúrgicas, pedreiras, portos, papel e celulose, agronegócio ou usinas.
As informações sobre serviço de emenda de correia transportadora devem ser aplicadas de acordo com as condições específicas de cada operação.